
Moderne Werkzeugmaschinen sind häufig bereits mit Energiemessgeräten ausgestattet. Damit wird das Monitoring für nachgelagerte Manufacturing Execution Systeme (MES) möglich. Aus Kostengründen wird jedoch oft nur an der elektrischen Hauptversorgung mit einer geringen Abtastrate von 1 – 2 Hz gemessen. Diese Messung liefert den Lastgang der gesamten Maschine, aber nicht den Verbrauch einzelner Komponenten.
Das Institut für Fertigungstechnik und Werkzeugmaschinen (IFW) Hannover untersucht die Modellierung des Energieverbrauchs der Werkzeugmaschine auf Komponentenebene. Ziel ist die Einsparung von Sensorik. Dies läuft im Rahmen des Projekts „Factory-X“ [1] ab. Das Projekt ist Teil der Initiative „Manufacturing-X“ und wird durch ein Konsortium führender Industrieunternehmen wie Siemens, SAP sowie mehreren Forschungseinrichtungen vorangetrieben [2]. Auch in anderen Projekten analysiert das IFW Hannover Wege zur Steigerung der Energieeffizienz von Werkzeugmaschinen [3; 4].
Im laufenden Betrieb sollen zukünftig keine zusätzlichen Sensoren an den Energieverbrauchern einer Werkzeugmaschine erforderlich sein. Stattdessen werden ausgewählte Komponenten (wie Kühlaggregat und Ölnebelabscheider) nur einmalig für die Modellbildung mit zusätzlichen Messgeräten ausgestattet. Mit den Modellen kann dann im laufenden Betrieb der Energieverbrauch prognostiziert werden. Dafür werden mathematische Modelle erstellt und auf Edge-Geräten implementiert. Nachdem diese Modelle auf den Lastgang einer Komponente angelernt wurden, kann dieser gänzlich ohne Sensorik an der Komponente bestimmt werden.
Wie lässt sich eine Datenbasis für die Modellierung schaffen?
Die Untersuchungen für die Modellierung wurden am 5-Achs-Bearbeitungszentrum „DMP 70“ von DMG Mori durchgeführt. Die einzelnen zu modellierenden Komponenten (zum Beispiel der Ölnebelabscheider) wurden mit zusätzlichen elektrischen Multifunktionsmessgeräten der Siemens AG vom Typ „Sentron PAC 7KM2200-2EA30-1EA1“ ausgestattet. Neben den physischen Messdaten zeichnet das System auch Steuerungsdaten der „Sinumerik 840D sl“ auf. Ein kostengünstiges Edge-Gerät („Raspberry Pi 5“) speichert alle Daten. Für die Datenverarbeitung wird die grafische Entwicklungsumgebung Node-RED verwendet. Somit liegen für jede Komponente der Werkzeugmaschine Lastgänge mit Abtastraten von 1 – 2 Hz vor. Bild 1 zeigt, wie daraus Modelle entstehen.
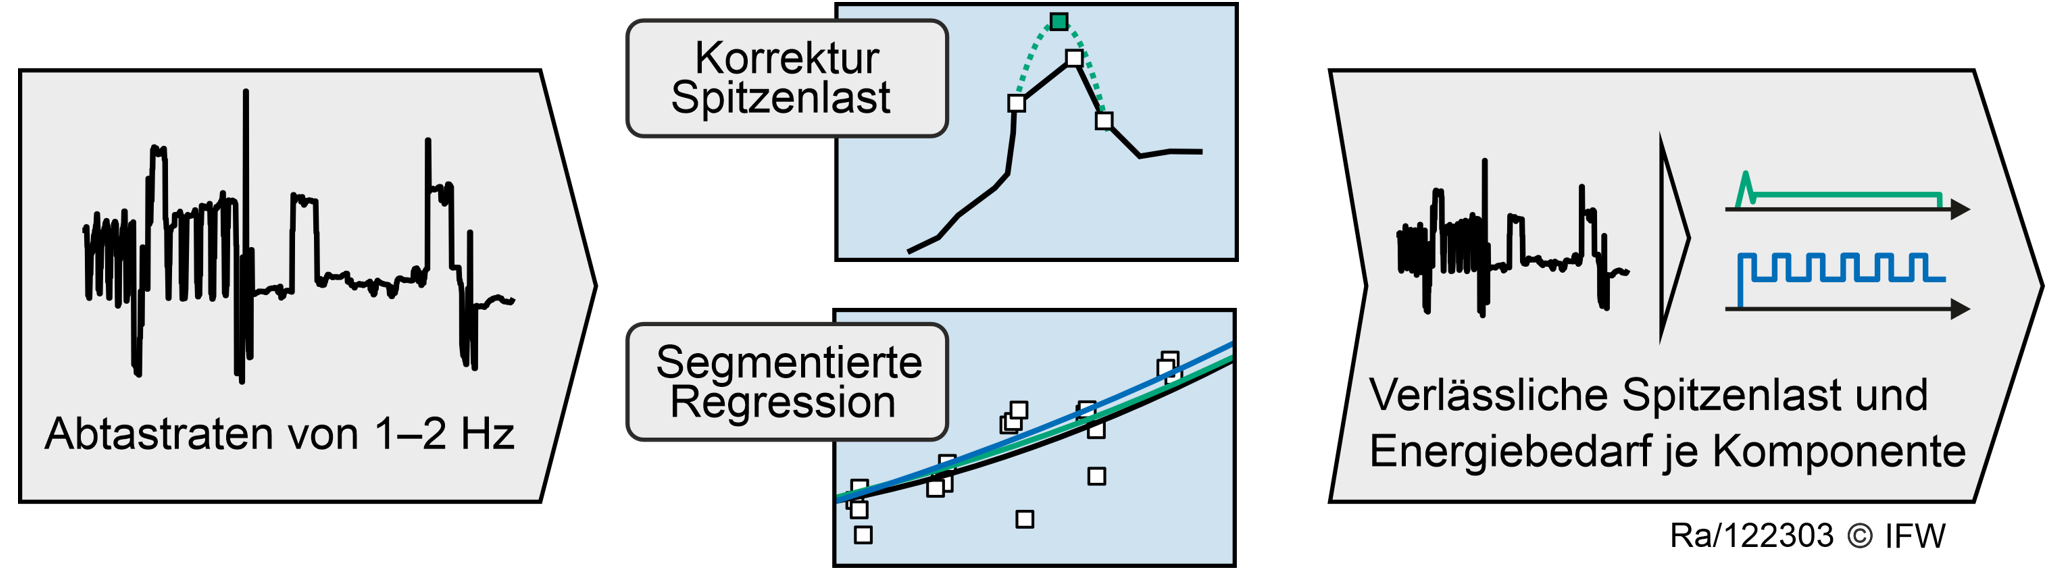
Mithilfe der Lastgänge werden mathematische Prognosemodelle für den Energiebedarf der Werkzeugmaschinenkomponenten abgeleitet. Diese ermöglichen eine verlässliche Erfassung der Spitzenlast PPeak und des Energiebedarfs E der Komponente. Die Messdaten werden mit dem folgenden Verfahren zu Modellen:
1. Korrektur der Spitzenlast
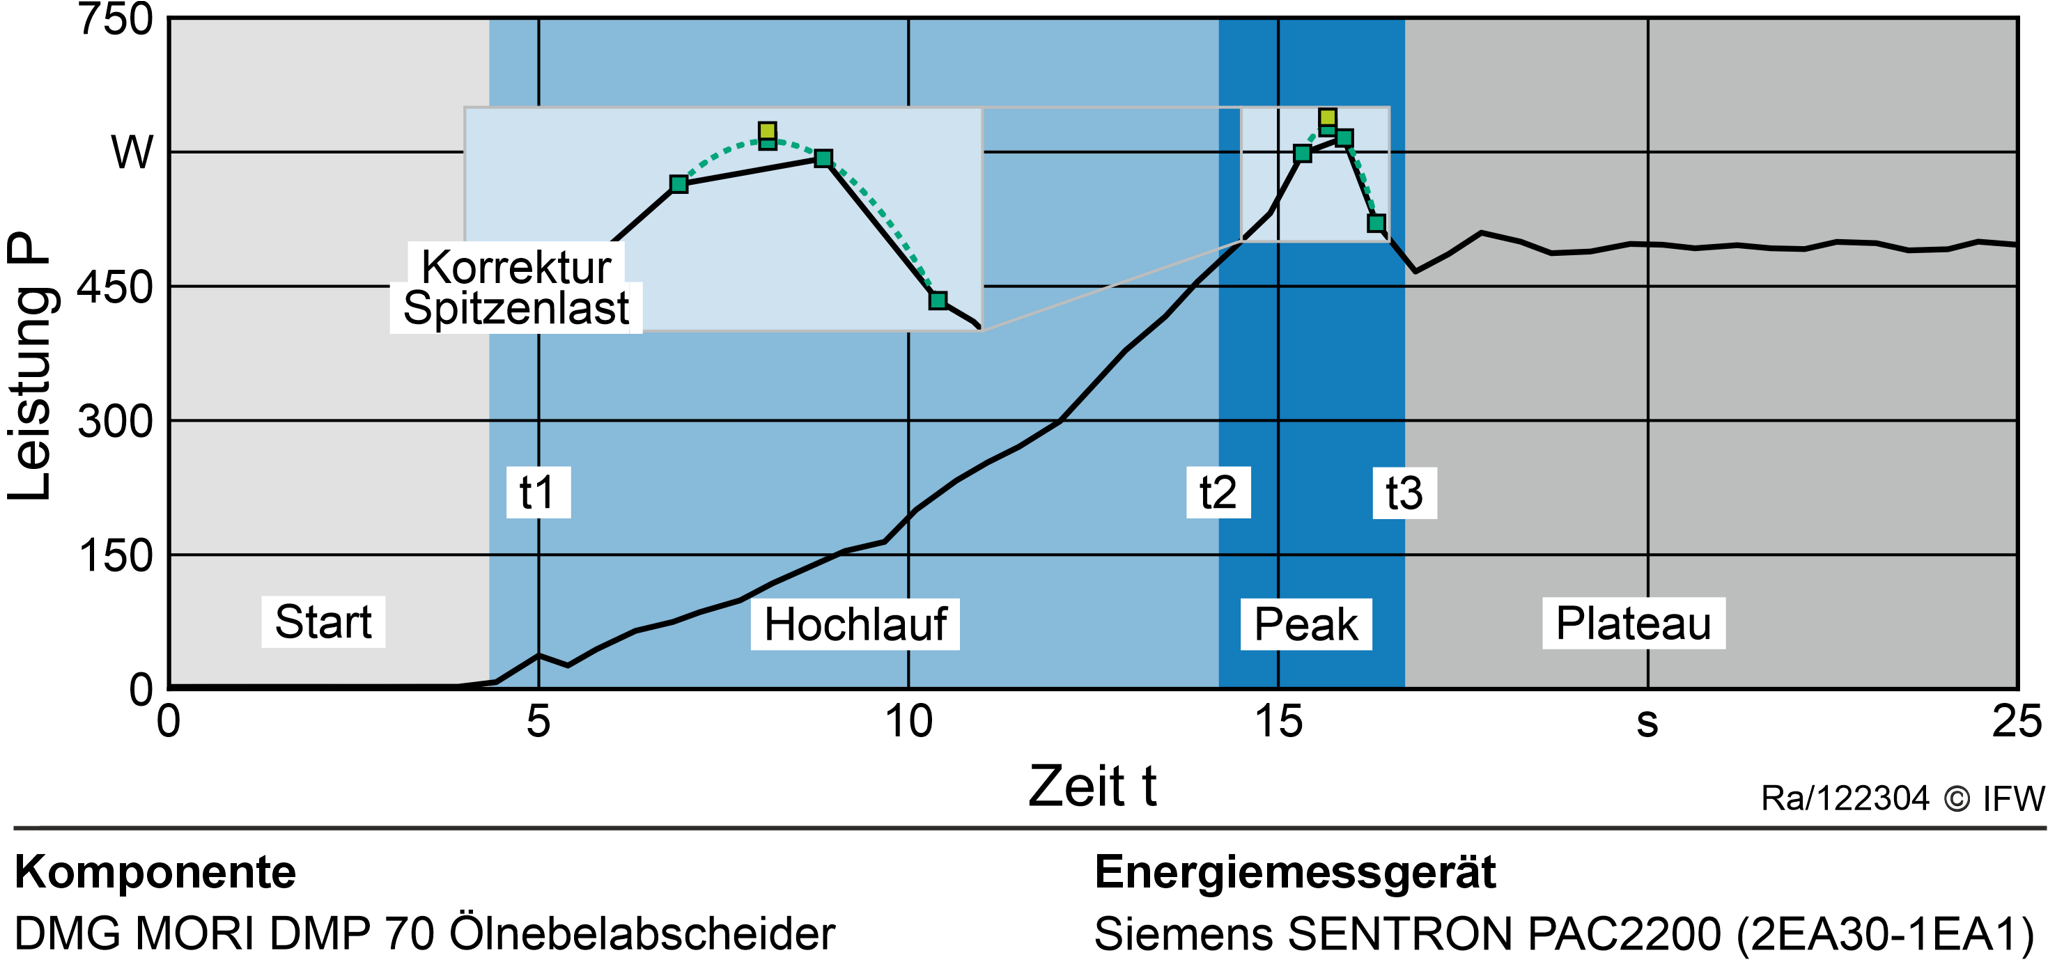
Am Maximum eines Lastgangs gehen durch geringe Abtastraten Daten über die Spitzenlasten verloren. Diese sind jedoch wichtig, da KMU wichtige Maßnahmen (wie die Spitzenkappung zur Lastverteilung) sonst nicht umsetzen können. Eine geometrische Ersatzfunktion (Hutfunktion) wird daher an die Punkte in der Nähe des lokalen Maximums gelegt, um die Spitzenlast zu rekonstruieren, Bild 2.
2. Segmentierung und Regression
Der vollständige Lastgang wird in aufeinanderfolgende Segmente zerlegt, um die Prognosegüte global zu steigern. Vier charakteristische Phasen wurden für den in Bild 2 gezeigten Ölnebelabscheider beispielhaft identifiziert: eine Startphase, den Hochlauf, einen Peak sowie ein anschließendes Plateau. Je nach Verbrauchsmuster der Komponente sind die Anzahl und Reihenfolge der Segmente auf Grundlage von Domänenwissen bekannt.
3. Segmente modellieren
Der in Bild 2 dargestellte Lastgang einer Komponente (Ölnebelabscheider mit Sanftanlauf) zeigt die verbleibende Herausforderung: Es ist noch unklar, an welchen Übergangsstellen t1 – t3 die Segmente enden oder beginnen. Für die einzelnen Segmente wird anschließend aus verschiedenen Regressionsarten die beste funktionale Darstellung ausgewählt. Bild 3 zeigt dies für die Segmente Hochlauf und Peak.
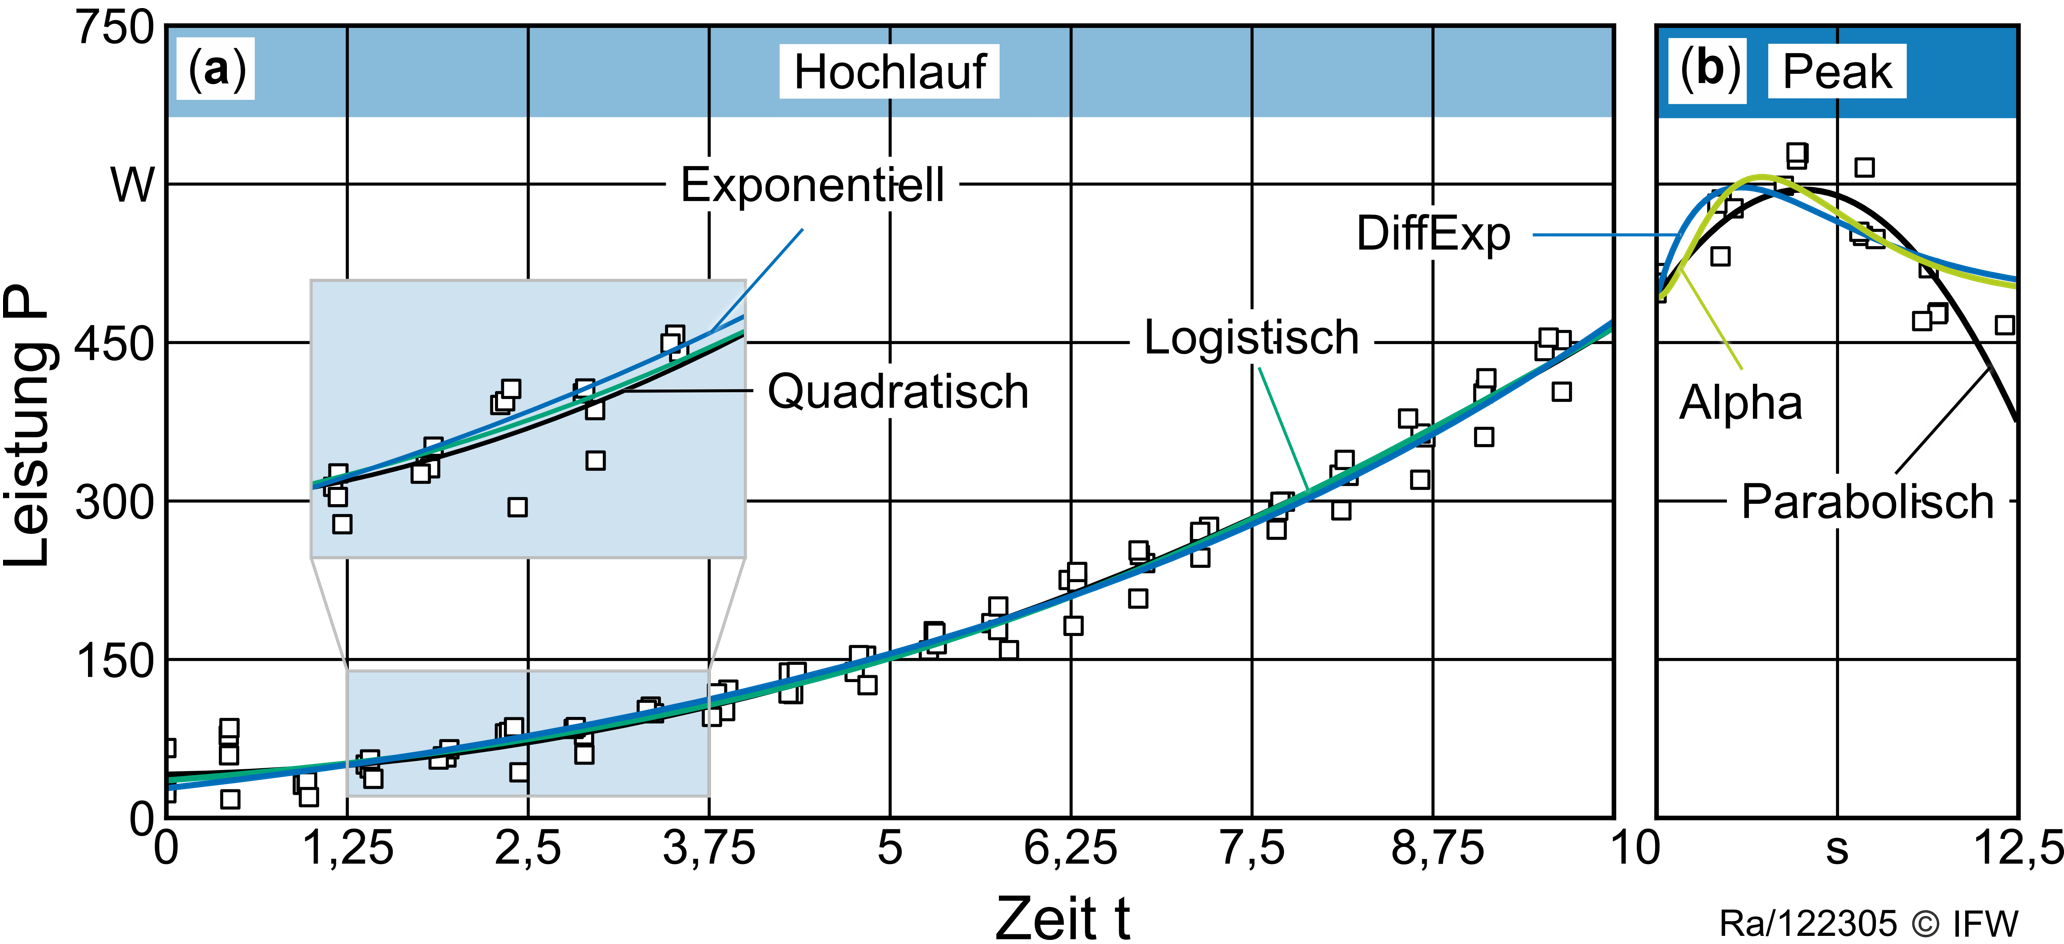
In einer Rastersuche werden dafür gleichzeitig die Übergangsstellen t1 – t3 sowie die zuvor identifizierten Funktionsansätze variiert. Dabei zeigt sich, welche Näherungsfunktion je Segment gewählt werden sollte und wann das Segment endet. Im Hochlauf (a) erreicht eine quadratische Funktion das größte Bestimmtheitsmaß (R²) mit 0,94 und somit die geringste Differenz zwischen modellierter und tatsächlich ausgewiesener Energiebedarfsmenge. Für das Peak-Segment (b) erreicht eine parabolische Funktion das beste Ergebnis. Das resultierende Komponentenmodell besteht somit aus den segmentweisen Näherungsfunktionen mit optimalen Parametern sowie den Übergangsstellen zwischen den Segmenten.
Smartes Monitoring: Die nächsten Schritte
Der zentrale Vorteil der gezeigten mathematischen Modelle ist der geringe Rechenaufwand. Dies macht den Ansatz praxistauglich: Die Modelle können auf Edge-Geräten oder direkt in der Maschinensteuerung hinterlegt und berechnet werden. Komponentenmodelle sind für produzierende Unternehmen unmittelbar nutzbar. Die Werkzeugmaschine muss nicht mehr mit zusätzlicher Sensorik ausgestattet werden, um Energieeinsparpotenzial in der Fertigung zu erfassen. Für viele Komponenten reicht allein das Wissen darüber aus, wann eine Komponente steuerungsseitig geschaltet wird, um das entsprechende Modell zu aktivieren und den Energieverbrauch zu schätzen.
Darüber hinaus ergeben sich zwei weitere Anwendungsmöglichkeiten: Erstens lassen sich durch die Überwachung der Komponenten potenzielle Abweichungen im Lastgang identifizieren, die prädiktive Instandhaltungsmaßnahmen unterstützen können. Zweitens können Werkzeugmaschinenhersteller die beschriebenen Modelle bereits während eines energetischen Testzyklus vor der Auslieferung erstellen und zusammen mit der Werkzeugmaschine bereitstellen.
Das Verbundprojekt „Aufbau eines Datenraums für die ausrüstende Industrie – die Ausrüster von Fabriken weltweit (Factory-X)“ mit der Förderkennziffer 13MX001ZF wurde durch das Bundesministerium für Wirtschaft und Klimaschutz (BMWK) im Förderrahmen „Zukunftsinvestitionen Fahrzeughersteller und Zulieferindustrie“ gefördert. Für Anfragen und weitere Informationen steht Herr Dr.-Ing. Henning Buhl (Institut für Fertigungstechnik und Werkzeugmaschinen der Leibniz Universität Hannover) unter +49 (0) 511 / 762 2390 oder per E-Mail (buhl@ifw.uni-hannover.de) zur Verfügung.
Literatur
[1] Denkena, B.; Buhl, H.; Rademacher, B. T. G.: Component Energy Modelling for Machine Tools. Journal of Manufacturing and Materials Processing, 10 (2026) 4, S. 136. https://doi.org/10.3390/jmmp10040136 (öffnet in neuem Fenster).
[2] Internet: https://www.plattform-i40.de/IP/Redaktion/DE/Downloads/Publikation/202404-plattform-industrie40-timeline-2024.pdf?__ blob=publicationFile&v=7. Zugriff am 15.06.2026.
[3] Denkena, B.; Abele, E.; Brecher, C.; Dittrich, M.-A.; Kara, S.; Mori, M.: Energy efficient machine tools. CIRP Annals, 69 (2020) 2, 646–667. https://doi.org/10.1016/j.cirp.2020.05.008 (öffnet in neuem Fenster).
[4] Denkena, B.; Mori, M.; Dittrich, M.-A.; Klages, N.; Matthies, J.: Energy efficient supply of cutting fluids in machining by utilizing flow rate control. CIRP Annals, 72 (2023) 1, S. 349–352. https://doi.org/10.1016/j.cirp.2023.04.082 (öffnet in neuem Fenster).
Autoren
Prof. Dr.-Ing. Berend Denkena leitet das Institut für Fertigungstechnik und Werkzeugmaschinen (IFW) der Leibniz Universität Hannover.
Dr.-Ing. Henning Buhl leitet den Bereich Maschinen und Steuerungen des IFWs.
Bengt Rademacher, M. Sc., war bis zum 30. Juni 2026 wissenschaftlicher Mitarbeiter des IFWs im Bereich Maschinen und Steuerungen.


