Nachschleifen statt wegwerfen: So halten Wendeschneidplatten viermal so lange
10. November 2026

Hochwertige Hartmetall- und superharte Wendeschneidplatten werden nach Erreichen ihrer ersten Verschleißgrenze häufig vollständig ersetzt. Dabei kann ein erheblicher Teil des Materialwerts weiter genutzt werden – gezeigt werden in diesem Beitrag Lösungswege.
Voraussetzung für eine erneute Nutzung ist eine systematische technische Bewertung: Verschleißbild, Ausbrüche, Restmaterial, Schneidengeometrie und Beschichtung bestimmen, ob und wie eine Wiederaufbereitung möglich ist. Richtig organisiert, lassen sich so Beschaffungsaufwand, Werkzeugkosten sowie Ressourcenverbrauch senken, ohne die Prozesssicherheit aus dem Blick zu verlieren.
Inhaltsverzeichnis
Wie sieht der Alltag in Fertigungsbetrieben aus?
In vielen Zerspanungsbetrieben gehören Wendeschneidplatten zu den regelmäßig wiederkehrenden Positionen an Verbrauchskosten. Besonders ins Gewicht fallen hochwertige Sonder-Schneidplatten aus Hartmetall sowie bestückte Varianten mit superharten Schneidstoffen wie PKD, CBN, CVD oder Keramik. Nach dem Ende einer Standzeit ist das Werkzeug jedoch nicht zwangsläufig technisch verbraucht. Häufig betrifft der Verschleiß lediglich die Schneidzone, während noch ausreichend wertvolles Material vorhanden ist.
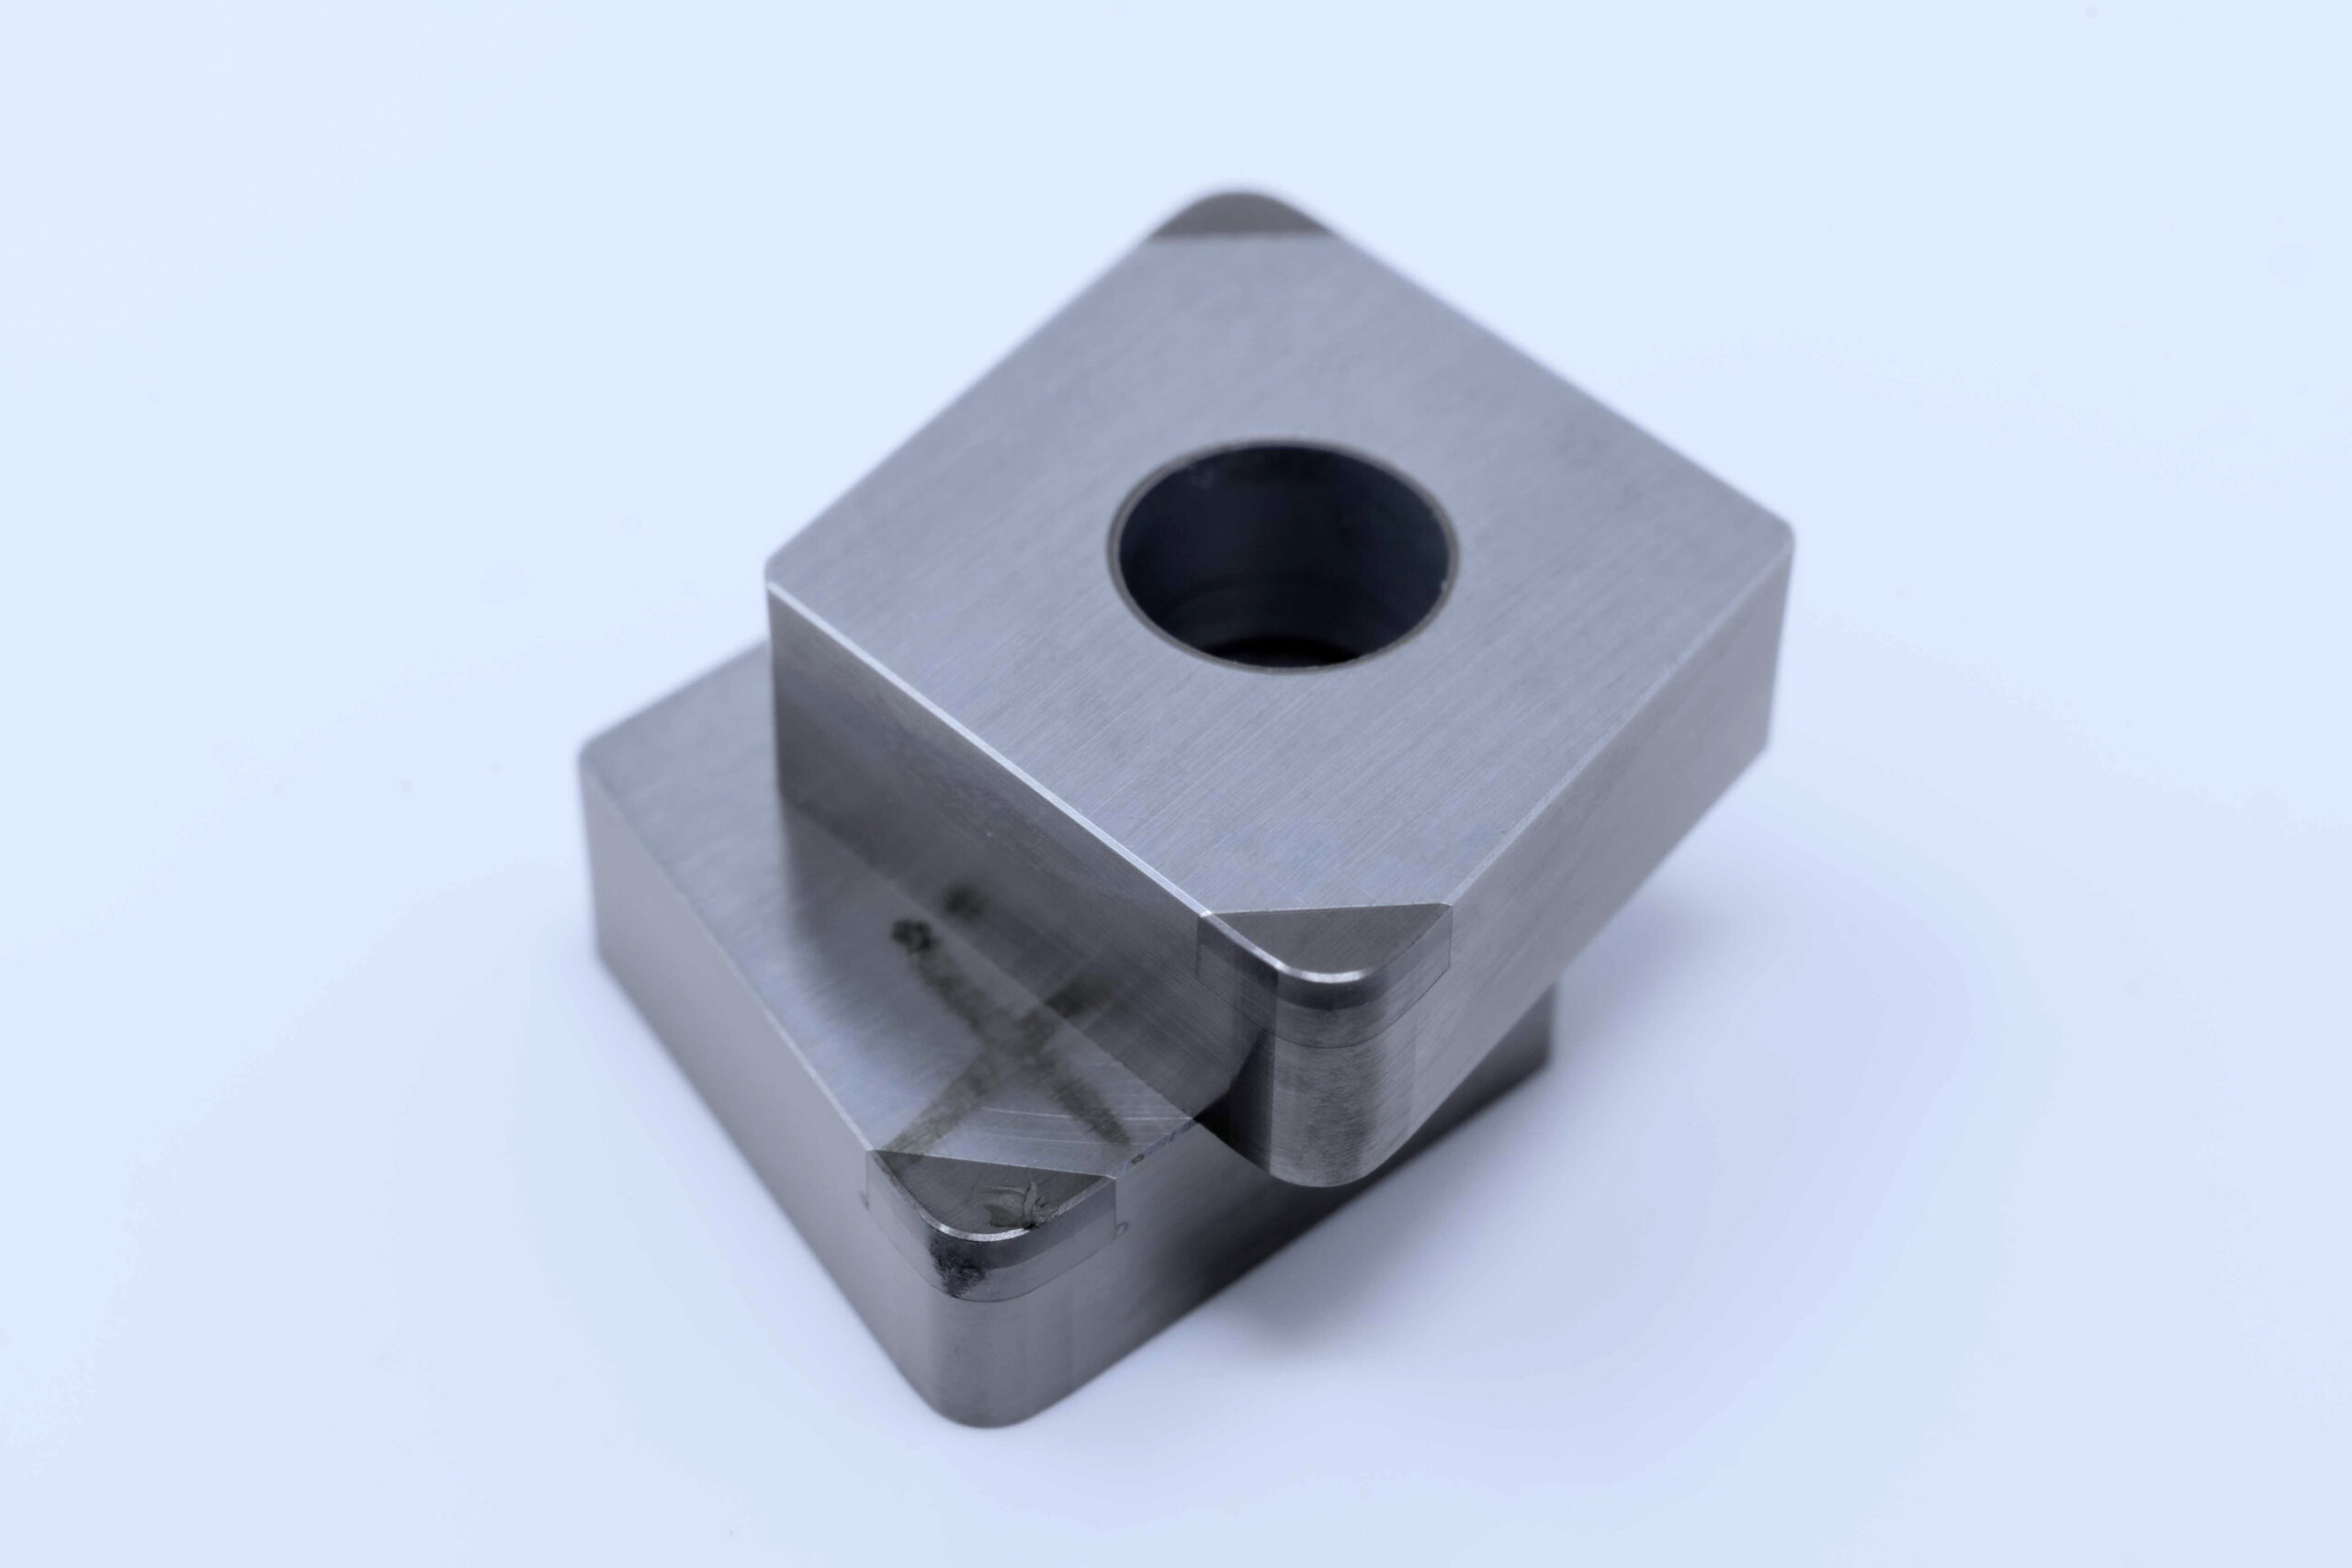
„Gerade bei hochwertigen Schneidplatten lohnt es sich daher, nach der ersten Verschleißgrenze nicht automatisch über einen vollständigen Ersatz nachzudenken“, sagt Fabian Lechner, Geschäftsführer/CEO von LWS Lechner Werkzeug Service, einem Spezialisten für superharte Zerspanungswerkzeuge sowie deren Wiederaufbereitung und Optimierung mit Sitz in Feuchtwangen. „Wenn der Zustand der Platte es zulässt, kann sie durch einen geeigneten Nachschliff wieder in einen technisch nutzbaren Zustand gebracht werden.“
Neben den Kosten spielt vor allem die Materialausnutzung eine Rolle: Viele der benötigten Rohstoffe sind knapp oder nur mit hohem Aufwand verfügbar. Je länger vorhandenes Material also genutzt wird, desto weniger Neuteile müssen teuer in Umlauf gebracht werden.
Der Verschleißzustand entscheidet
Ob sich eine Wiederaufbereitung lohnt, lässt sich nicht pauschal anhand des Werkzeugtyps beantworten. Nach Einschätzung von LWS sind grundsätzlich Wendeschneidplatten aus PKD, CBN, CVD und Hartmetall „geeignete Kandidaten“. Entscheidend ist der konkrete Zustand: Bei der Eingangsbewertung werden Verschleißbild, Größe möglicher Ausbrüche, Restmaterial, benötigte finale Schneidenform, Schneidengeometrie und gegebenenfalls die Beschichtung gemeinsam betrachtet.
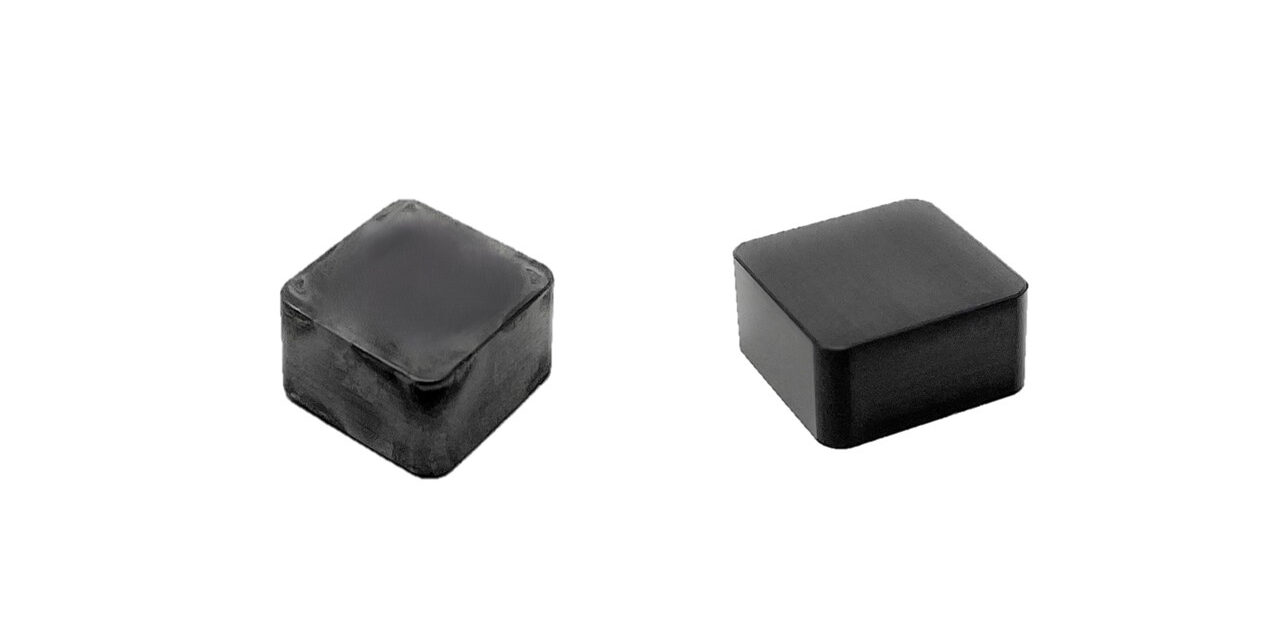
Helmut Storch, bei LWS zuständig für Marketing und Sonderprojekte, beschreibt die Beurteilung als fallbezogene Entscheidung: „Nicht ein einzelnes Merkmal entscheidet, sondern das Gesamtbild der Platte. Die Aufbereitungsart ist deshalb in der Regel eine technische Empfehlung, die mit ihrem Anwender und dem späteren Einsatz abgestimmt werden muss.“ Eine zweite Grenze setzt die Wirtschaftlichkeit: Dauer und Aufwand der Aufbereitung müssen in einem sinnvollen Verhältnis zum Preis eines Neuteils stehen.
Die LWS GmbH Lechner Werkzeug Service (www.lws-gmbh.de) ist ein spezialisierter Anbieter von superharten Zerspanungswerkzeugen mit eigener Produktion und ergänzenden Dienstleistungen für die spanende Fertigung. Dazu zählen die technische Bewertung und Wiederaufbereitung von Wendeschneidplatten, Nachschleif- und Reparaturservices, Schneidkantenpräparation und Beschichtung, Kennzeichnungs- und Verpackungskonzepte sowie bei Bedarf angepasste Werkzeughalter. Ziel ist es, vorhandenen Materialwert möglichst lange zu nutzen, Kosten zu reduzieren und zugleich reproduzierbare Qualität und Prozesssicherheit in der Fertigung zu unterstützen.
Drei Wege zurück in den Prozess
Technisch kommen unterschiedliche Nachschliffvarianten infrage. LWS unterscheidet dabei unter anderem das Schleifen der Dicke, das Schleifen der Umfangsgeometrie und das gezielte Schleifen einzelner Ecken. Welche Variante gewählt wird, hängt von materialspezifischen Besonderheiten und vom späteren Einsatz ab. Wichtig ist insbesondere, welche Korrekturen an Maschinenparametern oder Werkzeugaufnahmen möglich sind. Jede geometrische Änderung muss so berücksichtigt werden, dass die Platte anschließend definiert im Werkzeug sitzt.
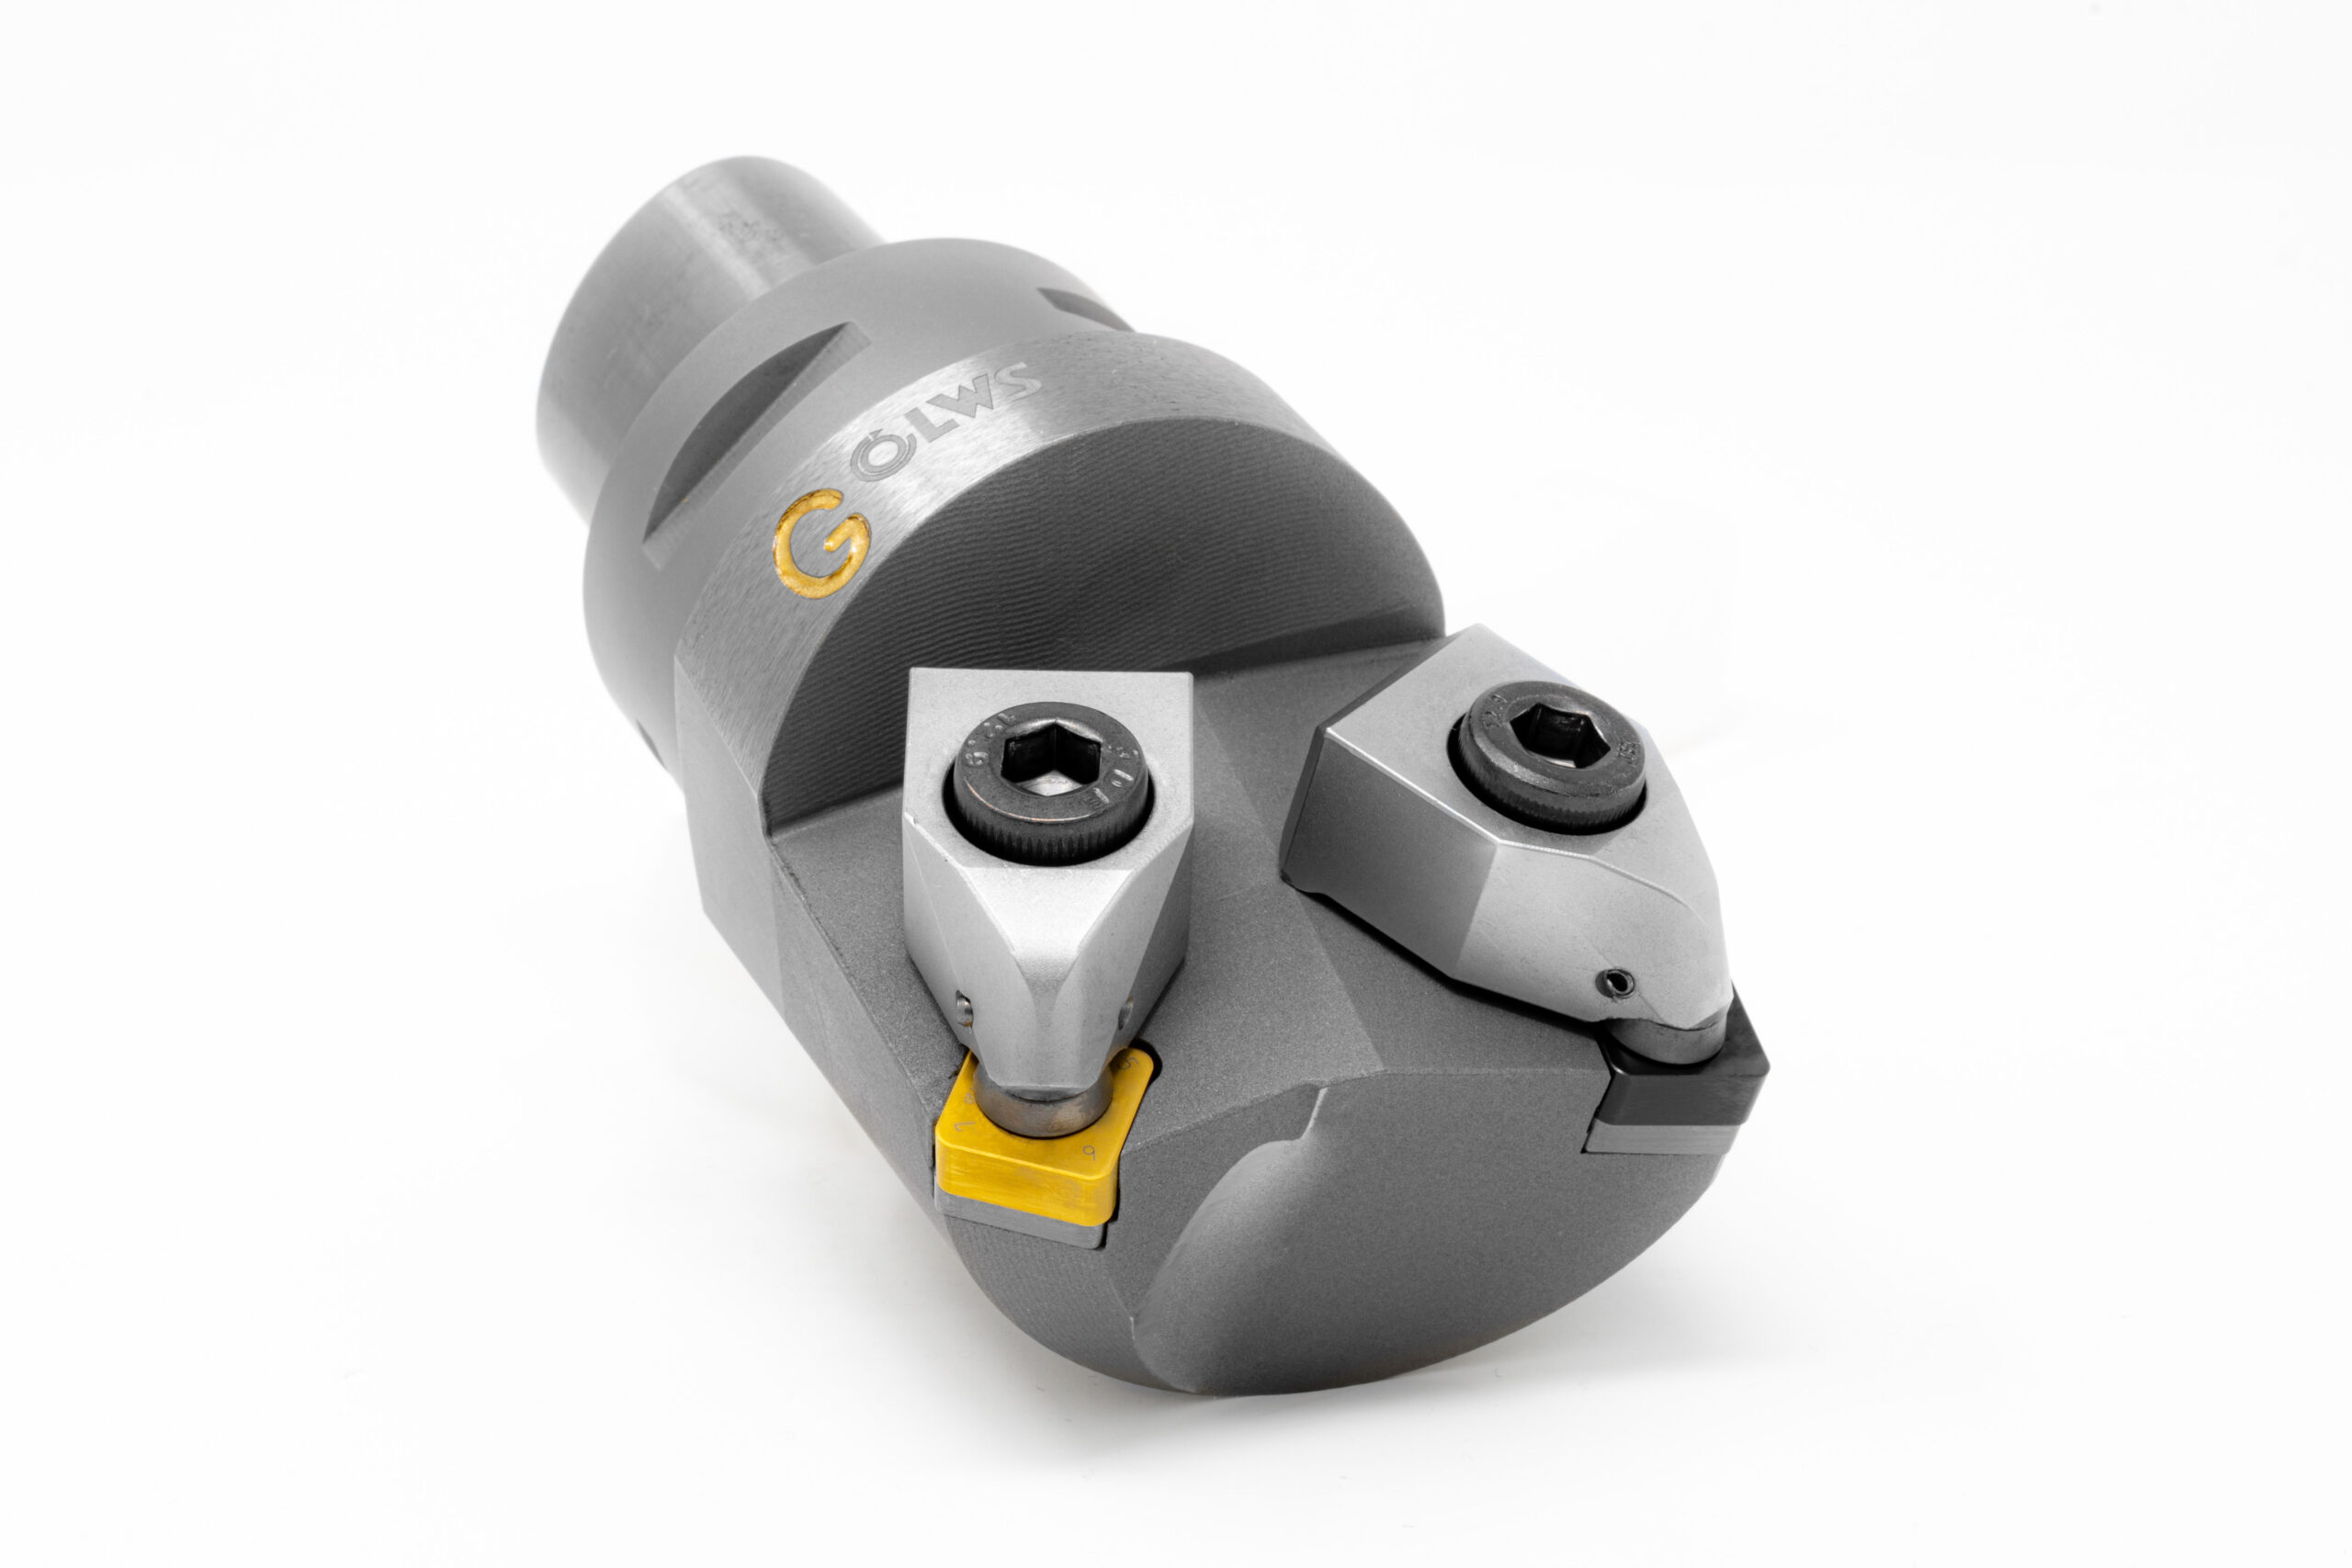
Wo ein kleineres Nachschliffmaß nicht allein über Maschinenparameter kompensiert werden soll, können angepasste Werkzeughalter oder Plattensitze erforderlich werden. LWS bietet hierfür spezielle Werkzeughalter an, die die geänderten Abmessungen aufnehmen. Ziel ist, Nullpunkt und Lage der Schneide so zu kompensieren, dass das ursprüngliche Maschinenprogramm weiter genutzt werden kann. Schneidplatte, Aufnahme und Bearbeitungsprozess müssen deshalb als Einheit betrachtet werden.
Prozesssicherheit beginnt an der Schneidkante
Ein zentraler Qualitätsfaktor ist die Schneidkantenpräparation. Sie ist bei einem wiederaufbereiteten Werkzeug ebenso wichtig wie bei einer Neuanfertigung. „Die Schneidkante muss nach der Aufbereitung so ausgeführt sein, dass die geforderte Standzeit und eine gleichbleibende Fertigungsqualität erreichbar sind“, betont Storch. Eine Beschichtung kann zusätzlich zur Standzeitverlängerung beitragen und die Verschleißerkennung unterstützen.
Für Fertigungsverantwortliche ist essenziell, dass eine aufbereitete Platte nicht zu einer unkalkulierbaren Sonderlösung wird. LWS etwa verfolgt deshalb das Ziel, die Wiederaufbereitung so zu definieren, dass im praktischen Einsatz möglichst kein technischer Unterschied zu einem Neuteil entsteht. „Der Anwender braucht Produktionssicherheit und muss seine Werkstücke in gleichbleibender Qualität fertigen können“, sagt Lechner. Je nach Plattengröße, Verschleiß und Anwendung kann ein mehrfaches Nachschleifen möglich sein.
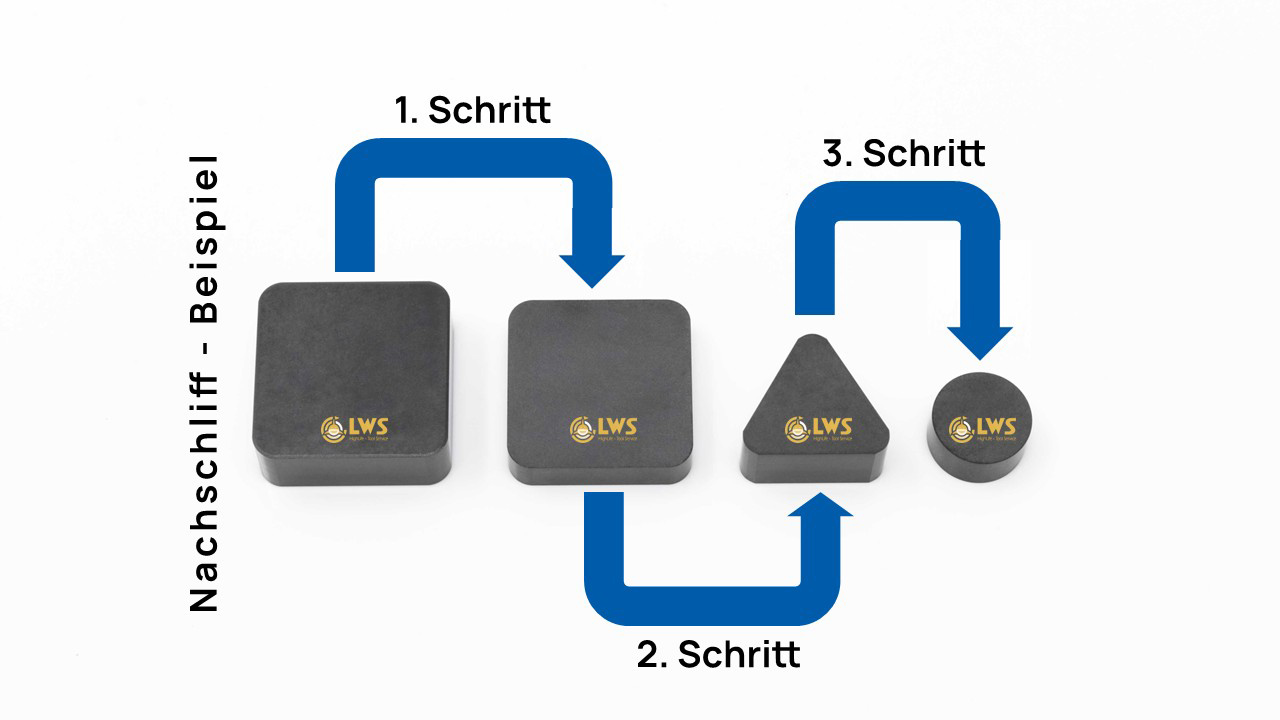
Ebenso wichtig ist eine eindeutige Unterscheidung zwischen neuen und bereits aufbereiteten Platten. Dafür kommen je nach Kundenprozess verschiedene Verpackungen, Beschriftungen, QR-Codes oder andere Kennzeichnungen infrage. Sie sollen dem Maschinenbediener eine sichere Zuordnung ermöglichen und Verwechslungen an der Maschine vermeiden.
Werkzeugkosten über den Lebenszyklus rechnen
Der wirtschaftliche Nutzen wird besonders deutlich, wenn nicht nur der einzelne Beschaffungspreis betrachtet wird. Für eine systematische Werkzeugkostenrechnung sind vor allem die Kostentreiber relevant: häufig eingesetzte „HighRunner“, Neupreis, erreichbare Standzeit, Aufbereitungskosten und Lagerhaltung. Hinzu kommt die Frage, wie oft ein Werkzeug erneut genutzt werden kann. Statt jede Standzeit mit dem vollen Neupreis zu belasten, lässt sich der Gesamtaufwand über mehrere Nutzungszyklen verteilen.
Ein einfaches Rechenbeispiel verdeutlicht den Effekt: Kostet eine Wendeschneidplatte neu 50 € und kann sie anschließend dreimal für jeweils 25 € wiederaufbereitet werden, entstehen für vier Nutzungszyklen insgesamt 125 €. Damit liegen die rechnerischen Kosten pro Standzeit bei 31,25 € statt bei 50 €, wenn nach jedem Zyklus ein Neuteil beschafft würde. Die konkrete Einsparung muss stets anwendungsspezifisch betrachtet werden; nach Angaben von LWS sind Reduktionen von bis zu 50 % in geeigneten Fällen nicht unüblich.
„Entscheidend ist, die Wiederaufbereitung nicht isoliert als Reparaturpreis zu sehen, sondern als Bestandteil der gesamten Werkzeugkosten“, erläutert Lechner. Gerade in der Serienfertigung können sich zusätzliche Effekte ergeben: Wird ein definierter Aufbereitungszyklus etabliert, müssen neue Teile erst dann nachbestellt werden, wenn die vorgesehenen Wiederaufbereitungsstufen ausgeschöpft sind. Das kann Lagerbestände und Kapitalbindung beeinflussen.
Wiederaufbereitung als organisierter Kreislauf
Damit dieser Ansatz im Alltag funktioniert, muss der Rücklauf verschlissener Werkzeuge einfach organisiert sein. So setzt bspw. LWS dafür eine „High-Life-Box“ ein, in der gebrauchte Teile beim Anwender gesammelt werden. Ist die Box gefüllt, werden die Werkzeuge mithilfe eines Rücksendeformulars an den Dienstleister geschickt. Dort erfolgen Durchsicht, Bewertung, Wiederaufbereitung, Kennzeichnung und Auslieferung. Der organisatorische Aufwand soll damit weitgehend beim Serviceanbieter liegen.
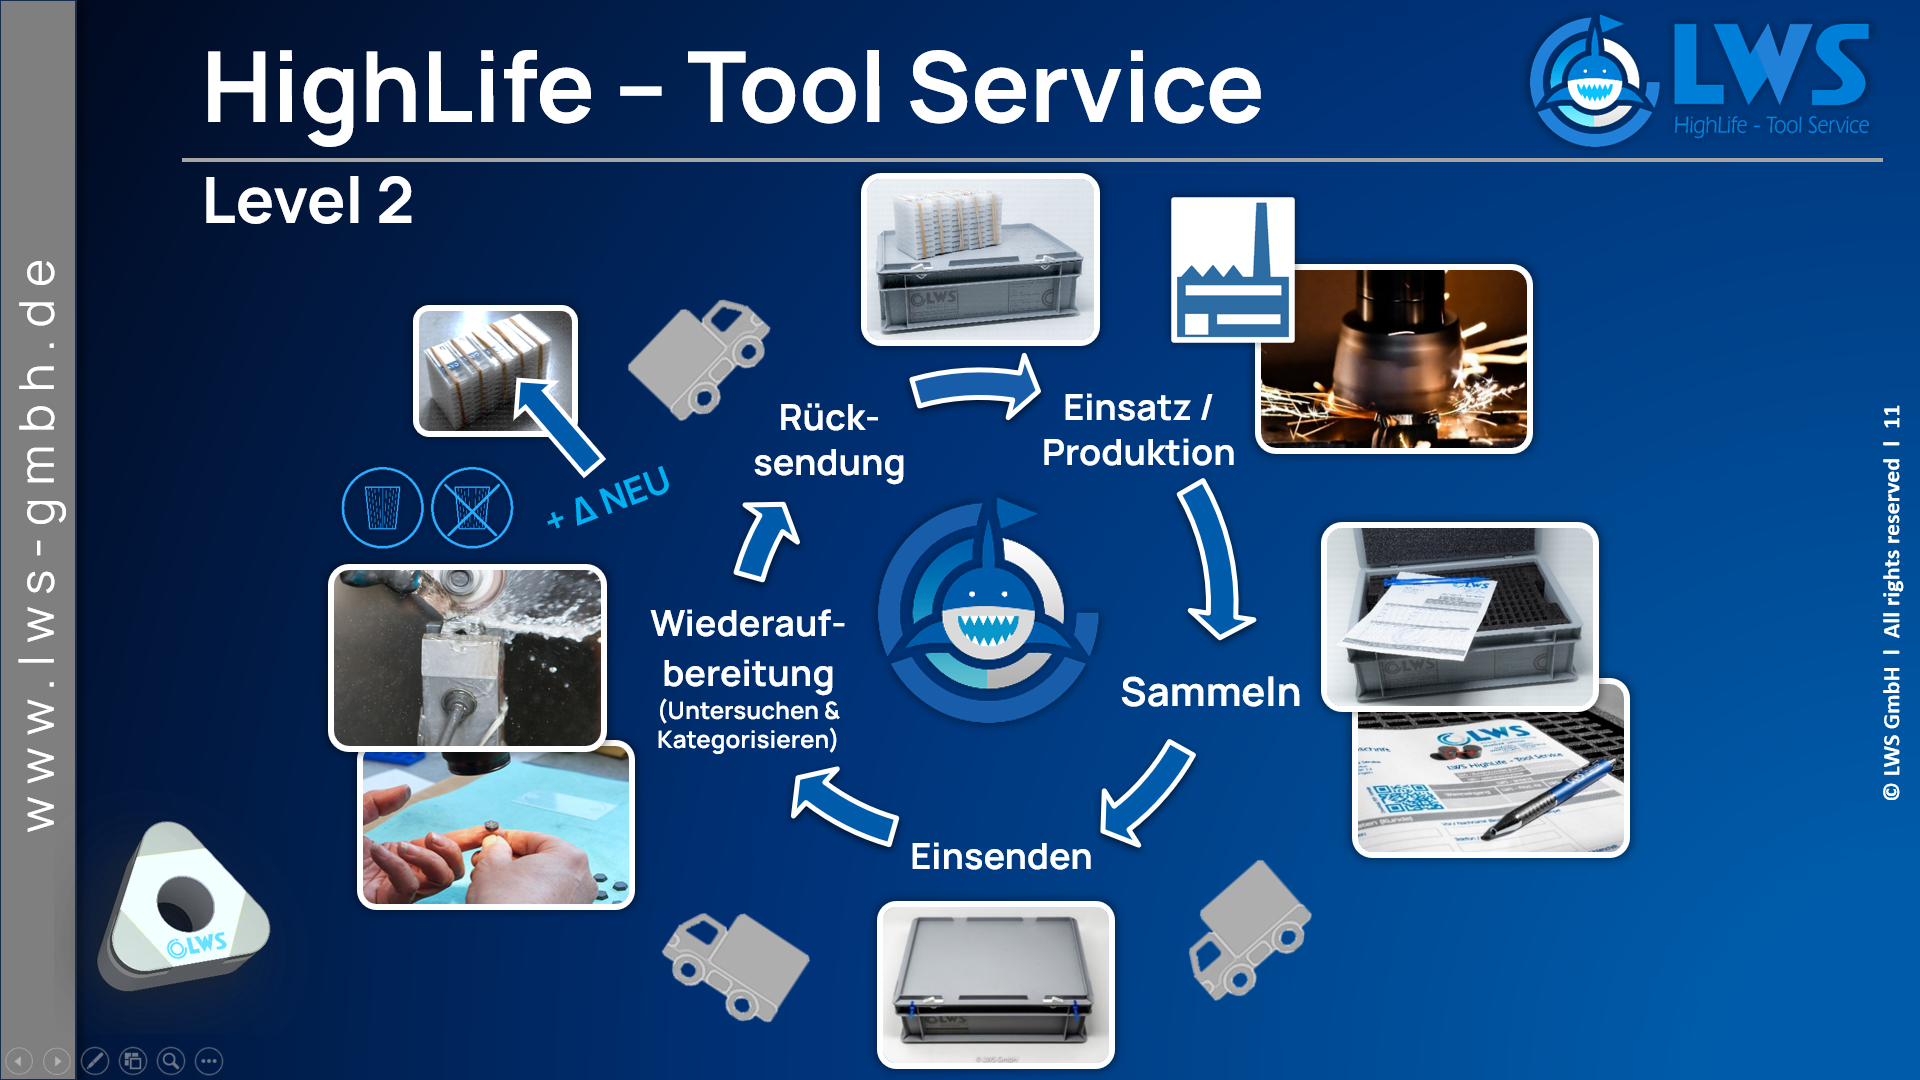
Bei regelmäßigem Bedarf lässt sich ein solcher Kreislauf eng mit der Materialversorgung verbinden. In der Serienfertigung kann die Beschaffung von Neuteilen so geplant werden, dass sie erst nach dem letzten vorgesehenen Aufbereitungsprozess erfolgt. LWS kann dabei auch die Lieferung neuer Teile übernehmen, um eine Unterversorgung zu vermeiden. Auch bei teuren Sonderwerkzeugen kann sich die Aufbereitung lohnen: Eine Reparatur kann eine komplette Neubeschaffung vermeiden und zugleich lange Lieferzeiten einer Neuanfertigung umgehen.
Fazit: Materialwert konsequent nutzen
Wiederaufbereitung ist damit mehr als ein nachgelagerter Schleifservice. Sie verbindet technische Zustandsbewertung, passende Nachschliffstrategie, Schneidkantenpräparation, gegebenenfalls angepasste Werkzeughalter, eindeutige Kennzeichnung und eine organisierte Rückführungslogistik. Wirtschaftlich interessant wird der Ansatz, wenn Fertigungsbetriebe nicht nur den Preis eines einzelnen Werkzeugs betrachten, sondern dessen gesamten nutzbaren Lebenszyklus.
Gerade bei hochwertigen Hartmetall- und superharten Wendeschneidplatten kann dies die Kosten pro Standzeit deutlich senken und Material länger im Einsatz halten. Voraussetzung bleibt eine fallbezogene Prüfung: Nur wenn Verschleißzustand, Geometrie, Aufbereitungsaufwand und späterer Einsatz zusammenpassen, wird aus einem gebrauchten Werkzeug erneut ein verlässliches Produktionsmittel.
Patrick Schulze arbeitet als Fachjournalist für die Agentur Wordfinder in Schenefeld.