Einfache Inbetriebnahme: Plug-and-Play im Schaltschrankbau
20. Oktober 2026

Wenn eine Maschine auf der Baustelle steht und der Schaltschrank nicht funktioniert, wird jede Stunde teuer. Monteure, Inbetriebnahme-Ingenieure, verzögerte Produktionsstarts: Die Kosten summieren sich schnell. Dabei lässt sich ein Großteil dieses Risikos bereits beim Schaltschrankbauer eliminieren, lange vor der Auslieferung.
Inhaltsverzeichnis
Der deutsche Maschinen- und Anlagenbau steckt in einer schwierigen Phase. Laut aktuellen Zahlen des Branchenverbands VDMA sind die Inlandsbestellungen im Mai 2026 preisbereinigt um 3 % im Vergleich zum Vorjahr zurückgegangen. Aus dem Ausland kam immerhin 1 % mehr Aufträge, doch das reicht nicht, um die schwache Binnennachfrage auszugleichen. Gleichzeitig wächst der internationale Wettbewerb, vor allem aus China, das in angestammte Kernmärkte des deutschen Maschinenbaus vordringt und den Preisdruck weiter erhöht.
Unterschätzter Kostenfaktor Inbetriebnahme
Hinzu kommen strukturelle Herausforderungen, die die Branche seit Jahren begleiten. Fachkräfte sind knapp, Energie- und Rohstoffkosten bleiben hoch, und die Digitalisierung erfordert Investitionen in Softwareentwicklung und Automatisierung, für die vielen Unternehmen schlicht die Kapazitäten fehlen. In diesem Umfeld zählt jeder Euro. Einer der größten, aber oft unterschätzten Kostenfaktoren steckt nicht in der Produktion selbst, sondern in der Inbetriebnahme. Monteure und Automatisierungstechniker auf Baustellen kosten viel Geld. Jede Stunde, die für die Fehlersuche an der Steuerungstechnik verloren geht, verzögert den Produktionsstart und treibt die Projektkosten in die Höhe. Wer als Zulieferer Schaltschränke liefert, die vor Ort keine Nacharbeit erfordern, verkürzt die Inbetriebnahme messbar und entlastet die Projektbudgets seiner Kunden.
Plug-and-Play klappt nur bei richtiger Vorbereitung durch den Hersteller
Hinter dem Begriff Plug-and-Play steckt mehr als das bloße Einstöpseln eines Geräts. Damit ein Schaltschrank beim Kunden tatsächlich auf Anhieb funktioniert, muss er bereits beim Hersteller vollständig geprüft und für den Einsatz vorbereitet sein. Das setzt voraus, dass Engineering, Fertigung und Prüfung sauber ineinandergreifen und idealerweise aus einer Hand kommen.
Für Maschinenbauer wirkt sich das unmittelbar im Projektalltag aus. Je weniger Gewerke an einem Schaltschrank beteiligt sind, desto geringer ist der Abstimmungsaufwand und desto kleiner die Zahl möglicher Fehlerquellen. Gleichzeitig sinkt der Bedarf an elektrotechnischer Fachkompetenz vor Ort. Gerade bei Inbetriebnahmen, die weit vom Maschinenbauer entfernt stattfinden, ist das ein entscheidender Faktor. Denn qualifizierte Fachkräfte sind schwer zu finden, und wenn der Schaltschrank fehlerfrei ankommt, kann die Inbetriebnahme auch von Mechanikern vor Ort oder per Ferndiagnose begleitet werden.
Zulieferer müssen bei der Standardisierung unterstützen
Ein weiterer Aspekt, der in der Praxis zunehmend an Bedeutung gewinnt, ist die Standardisierung. Viele Maschinenbauer arbeiten daran, ihre Produkte und Prozesse zu vereinheitlichen und die Zahl der Sonderlösungen zu reduzieren. Zulieferer, die diesen Anspruch verstehen und im Engineering aktiv unterstützen, werden dabei zu mehr als einem reinen Lieferanten. Sie übernehmen Planungsverantwortung und entlasten die eigenen Konstruktionsabteilungen.
Parallelisierung ist der entscheidende Hebel
Damit ein Schaltschrank pünktlich und fehlerfrei beim Kunden ankommt, müssen die zugrundeliegenden Prozesse gut organisiert sein. Der entscheidende Hebel liegt in der Parallelisierung. Die Durchlaufzeit verkürzt sich erheblich, wenn Materialbeschaffung, Konstruktion und Arbeitsvorbereitung nicht nacheinander, sondern gleichzeitig ablaufen. Moderne CAD-Systeme wie Eplan Pro Panel ermöglichen es dabei, bereits in der Planungsphase einen digitalen Zwilling des Schaltschranks zu erstellen, der exakt abbildet, wo welche Bauteile platziert werden, wie die Kabelkanäle belegt sind und wo noch Reserven vorhanden sind. So lassen sich Engpässe erkennen und beheben, noch bevor der erste Draht gezogen wird.
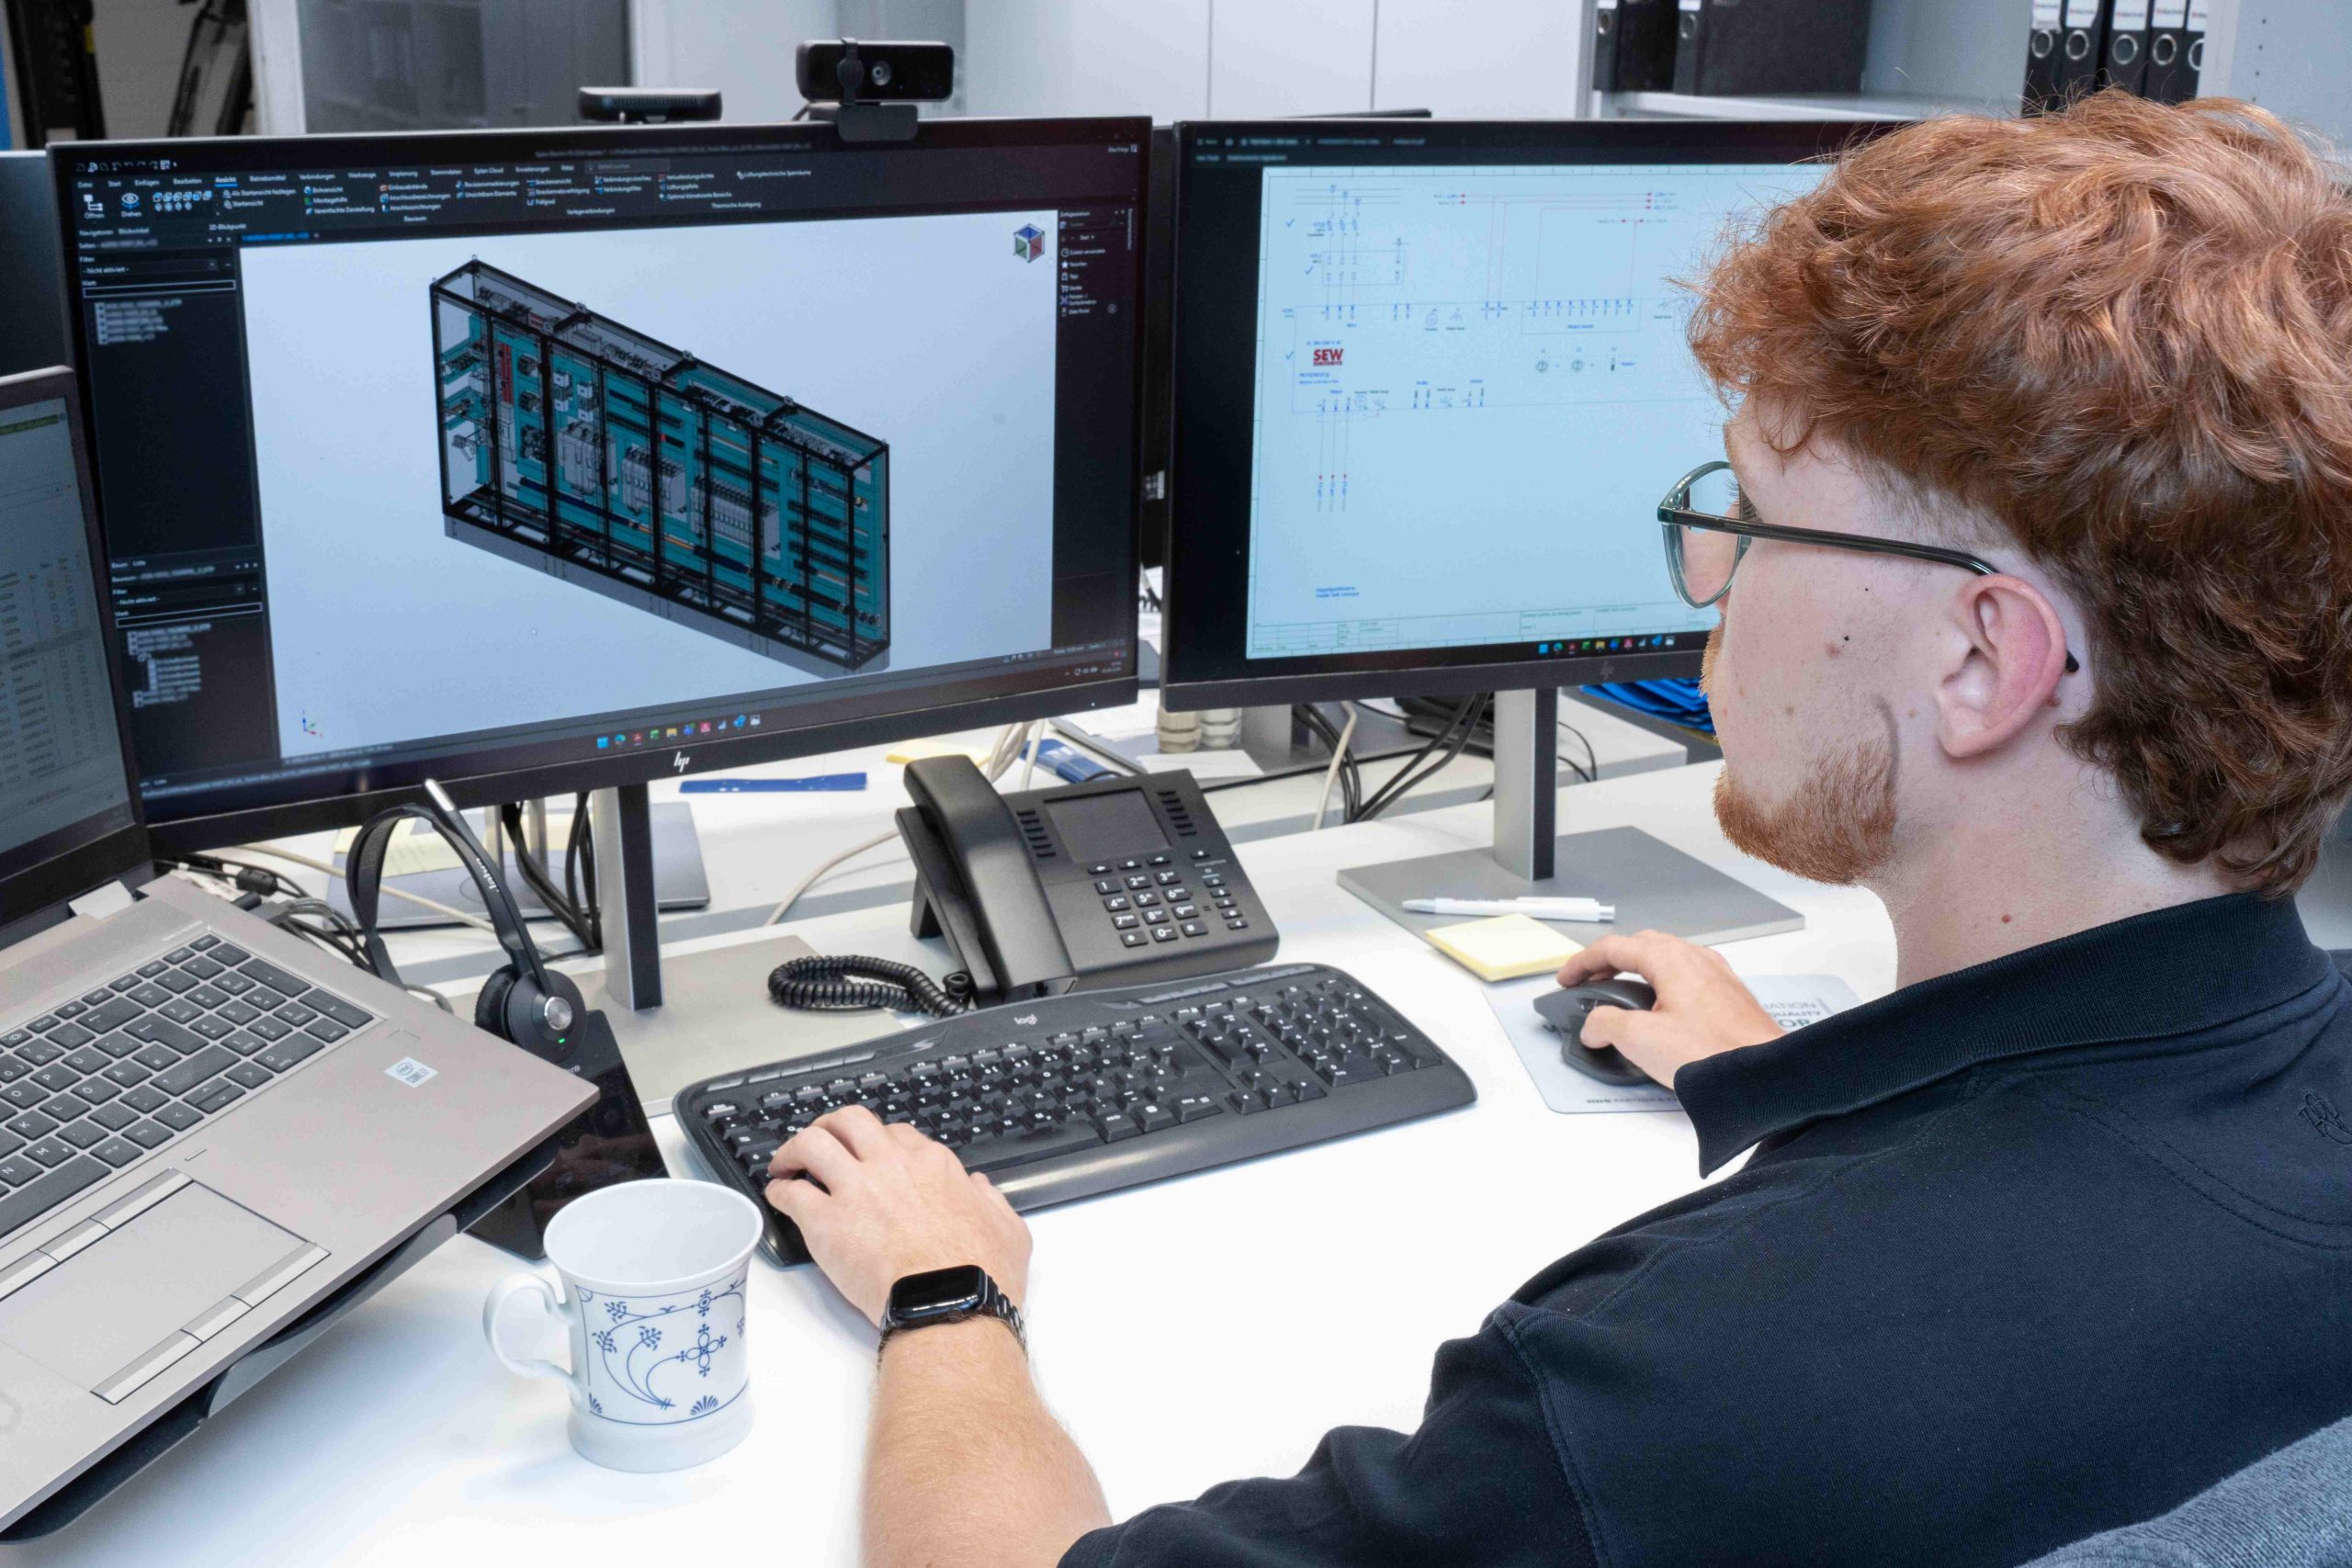
Je nach Auftragsmodell kann ein Schaltschrankbauer dabei unterschiedlich tief in den Prozess des Maschinenbauers eingebunden sein. Bei einem reinen Fertigungsauftrag liefert der Kunde die Stromlaufpläne und die Stückliste, der Schaltschrankbauer fertigt und prüft nach diesen Vorgaben. Bei einer vollständigen Übergabe des Engineerings hingegen wird der Zulieferer zum Planungspartner, der auf Basis eines Lastenhefts die gesamte elektrotechnische Planung übernimmt. Fehler, die im reinen Fertigungsauftrag erst im Prüffeld auffallen, lassen sich im Engineering-Modell bereits in der Planungsphase identifizieren und beheben.
Wie das in der Praxis aussieht, zeigt Unitechnik, Schaltschrankbauer und Systemintegrator aus Wiehl, der seit mehr als 50 Jahren für den nationalen und internationalen Maschinen- und Anlagenbau fertigt. Das Unternehmen bietet beide Modelle an und hat seine internen Prozesse so organisiert, dass Materialbeschaffung, digitale Konstruktion und Arbeitsvorbereitung parallel laufen.
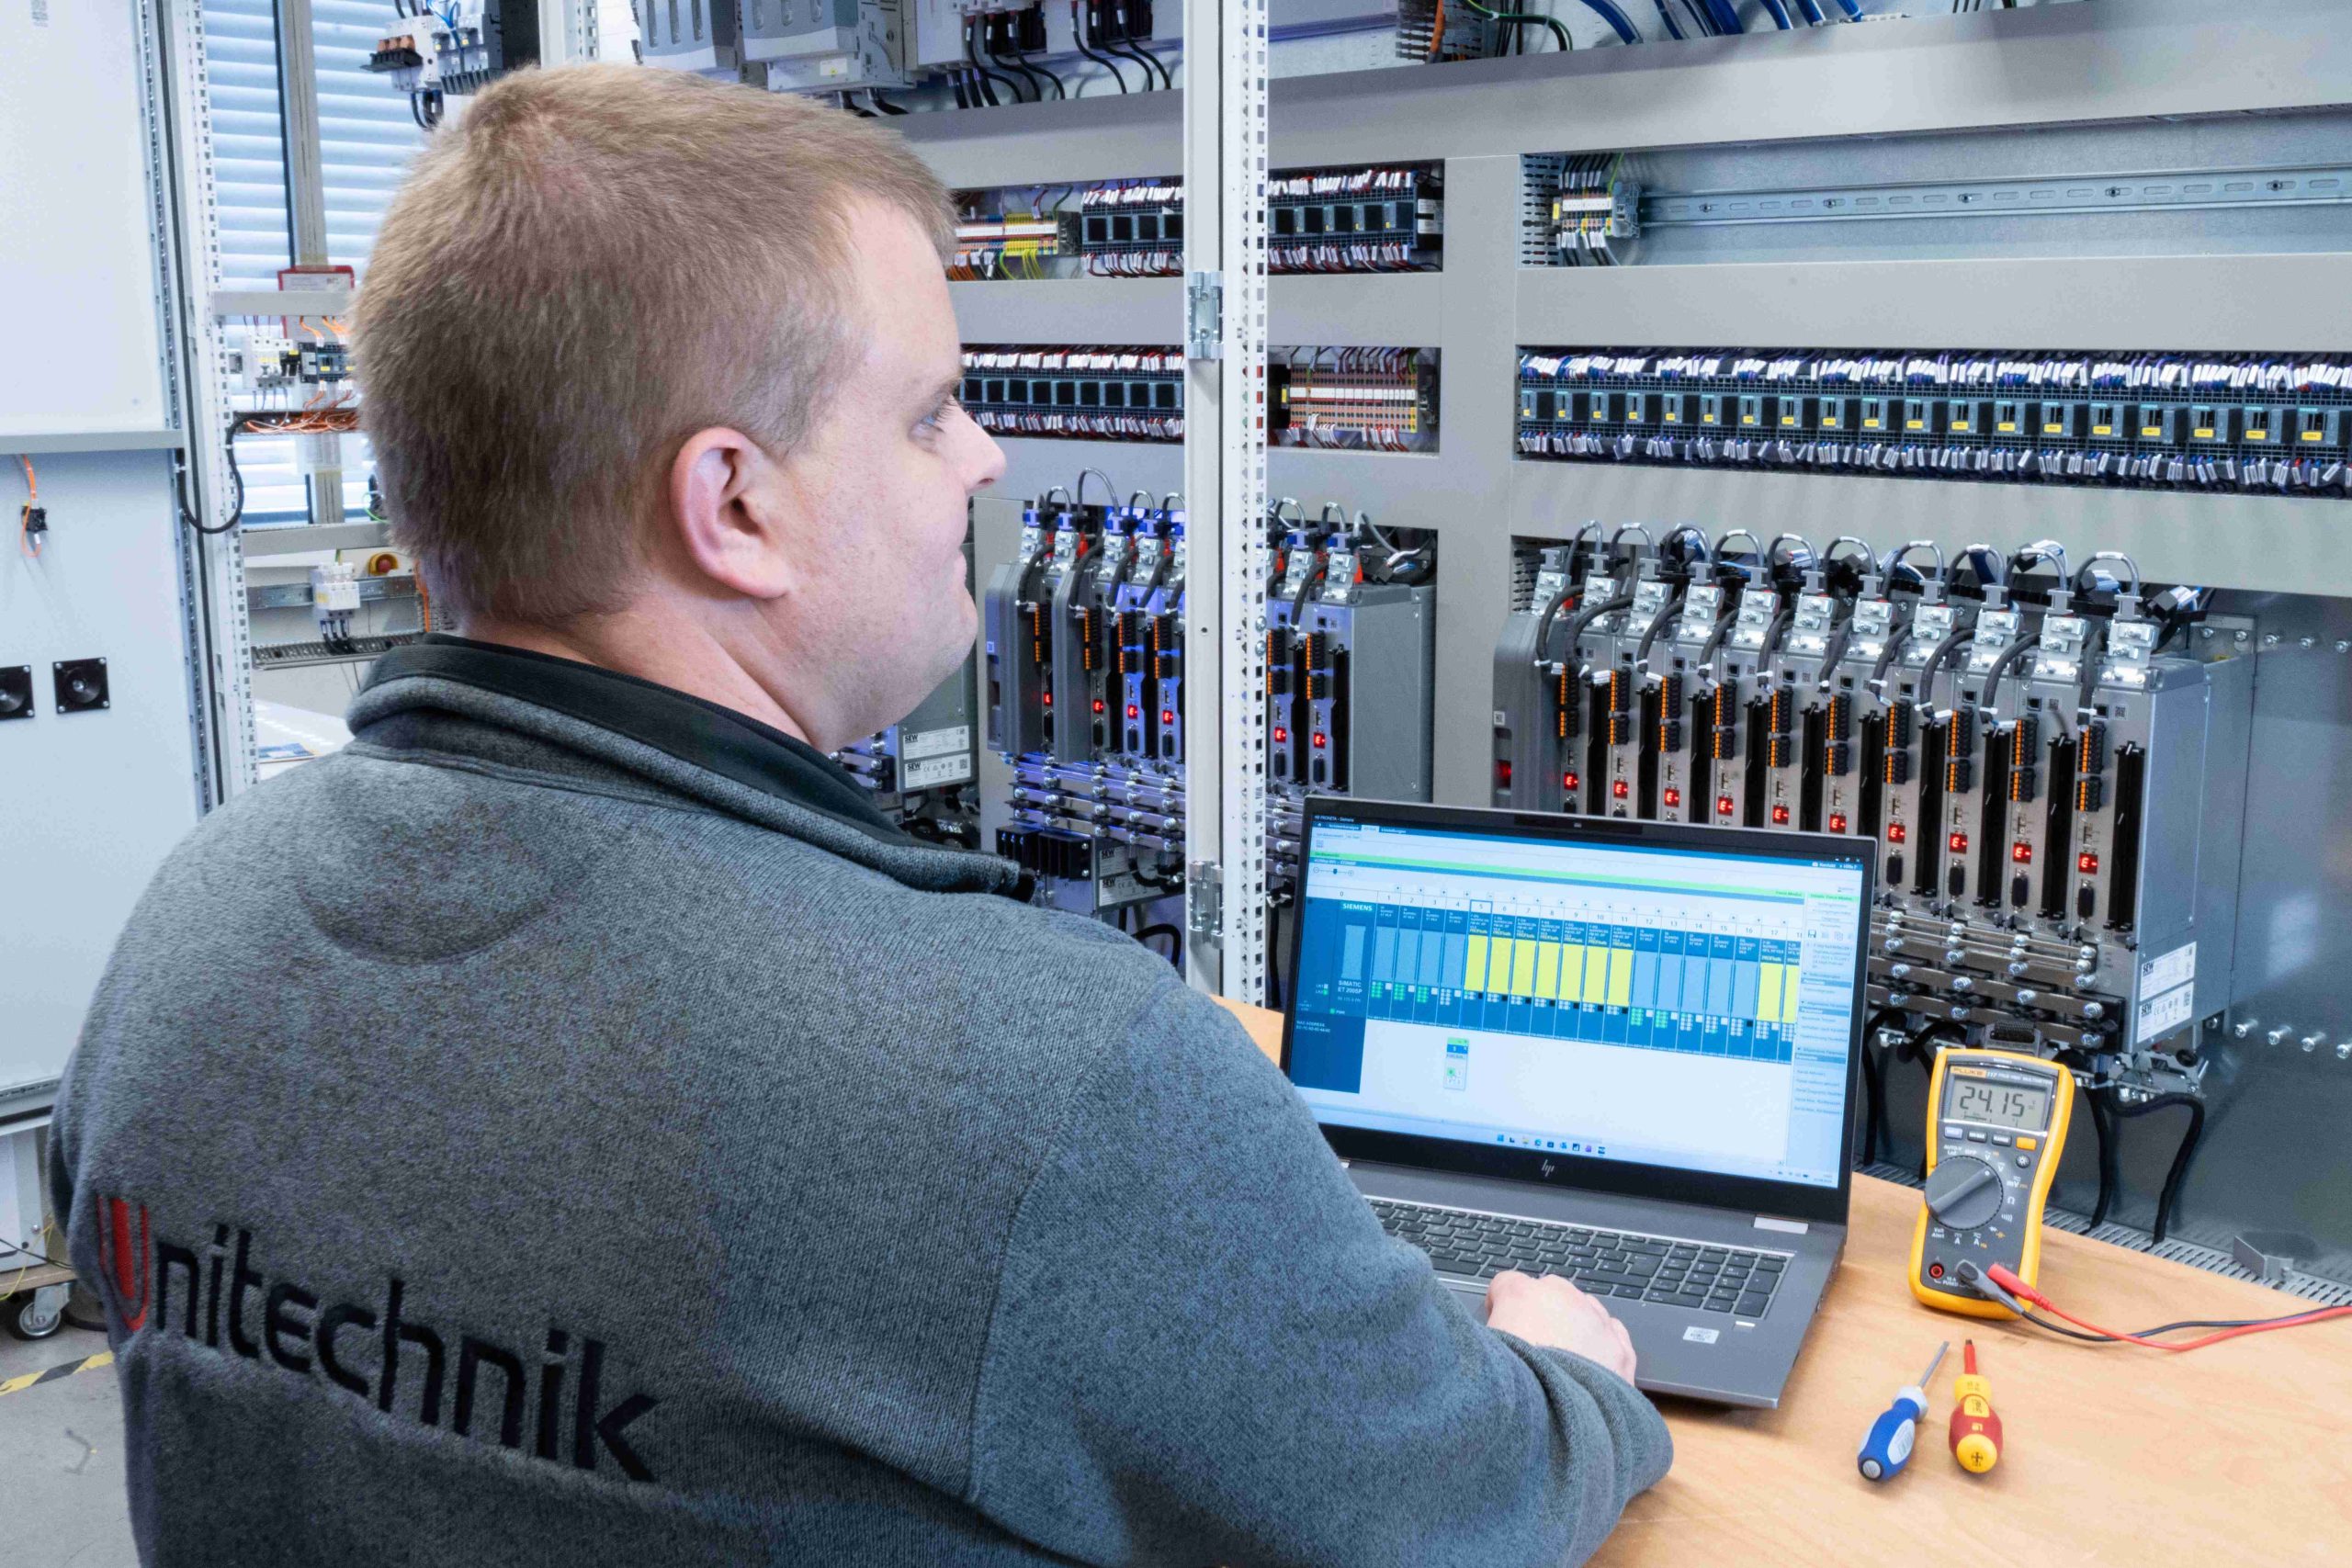
Bevor ein Schaltschrank das Haus verlässt, durchläuft er bei Unitechnik eine umfangreiche Prüfung, die deutlich über das gesetzlich vorgeschriebene Minimum hinausgeht. Die EN 60204 definiert grundlegende Sicherheitsanforderungen an elektrische Ausrüstungen von Maschinen, die Niederspannungsrichtlinie 61439 regelt die Anforderungen an Schaltgerätekombinationen. Beide Normen schreiben vor, was sicherheitsrelevant geprüft werden muss. Was sie nicht vorschreiben, ist die funktionale Vollprüfung. Unitechnik prüft jeden einzelnen Draht elektrisch, simuliert Sensorik und Aktorik über Prüfpulte und führt einen vollständigen Ein- und Ausgangscheck der Steuerungslogik durch, unterstützt durch herstellerspezifische Simulationstools. Das Ergebnis wird in einem detaillierten Prüfprotokoll dokumentiert, das der Kunde einsehen kann.
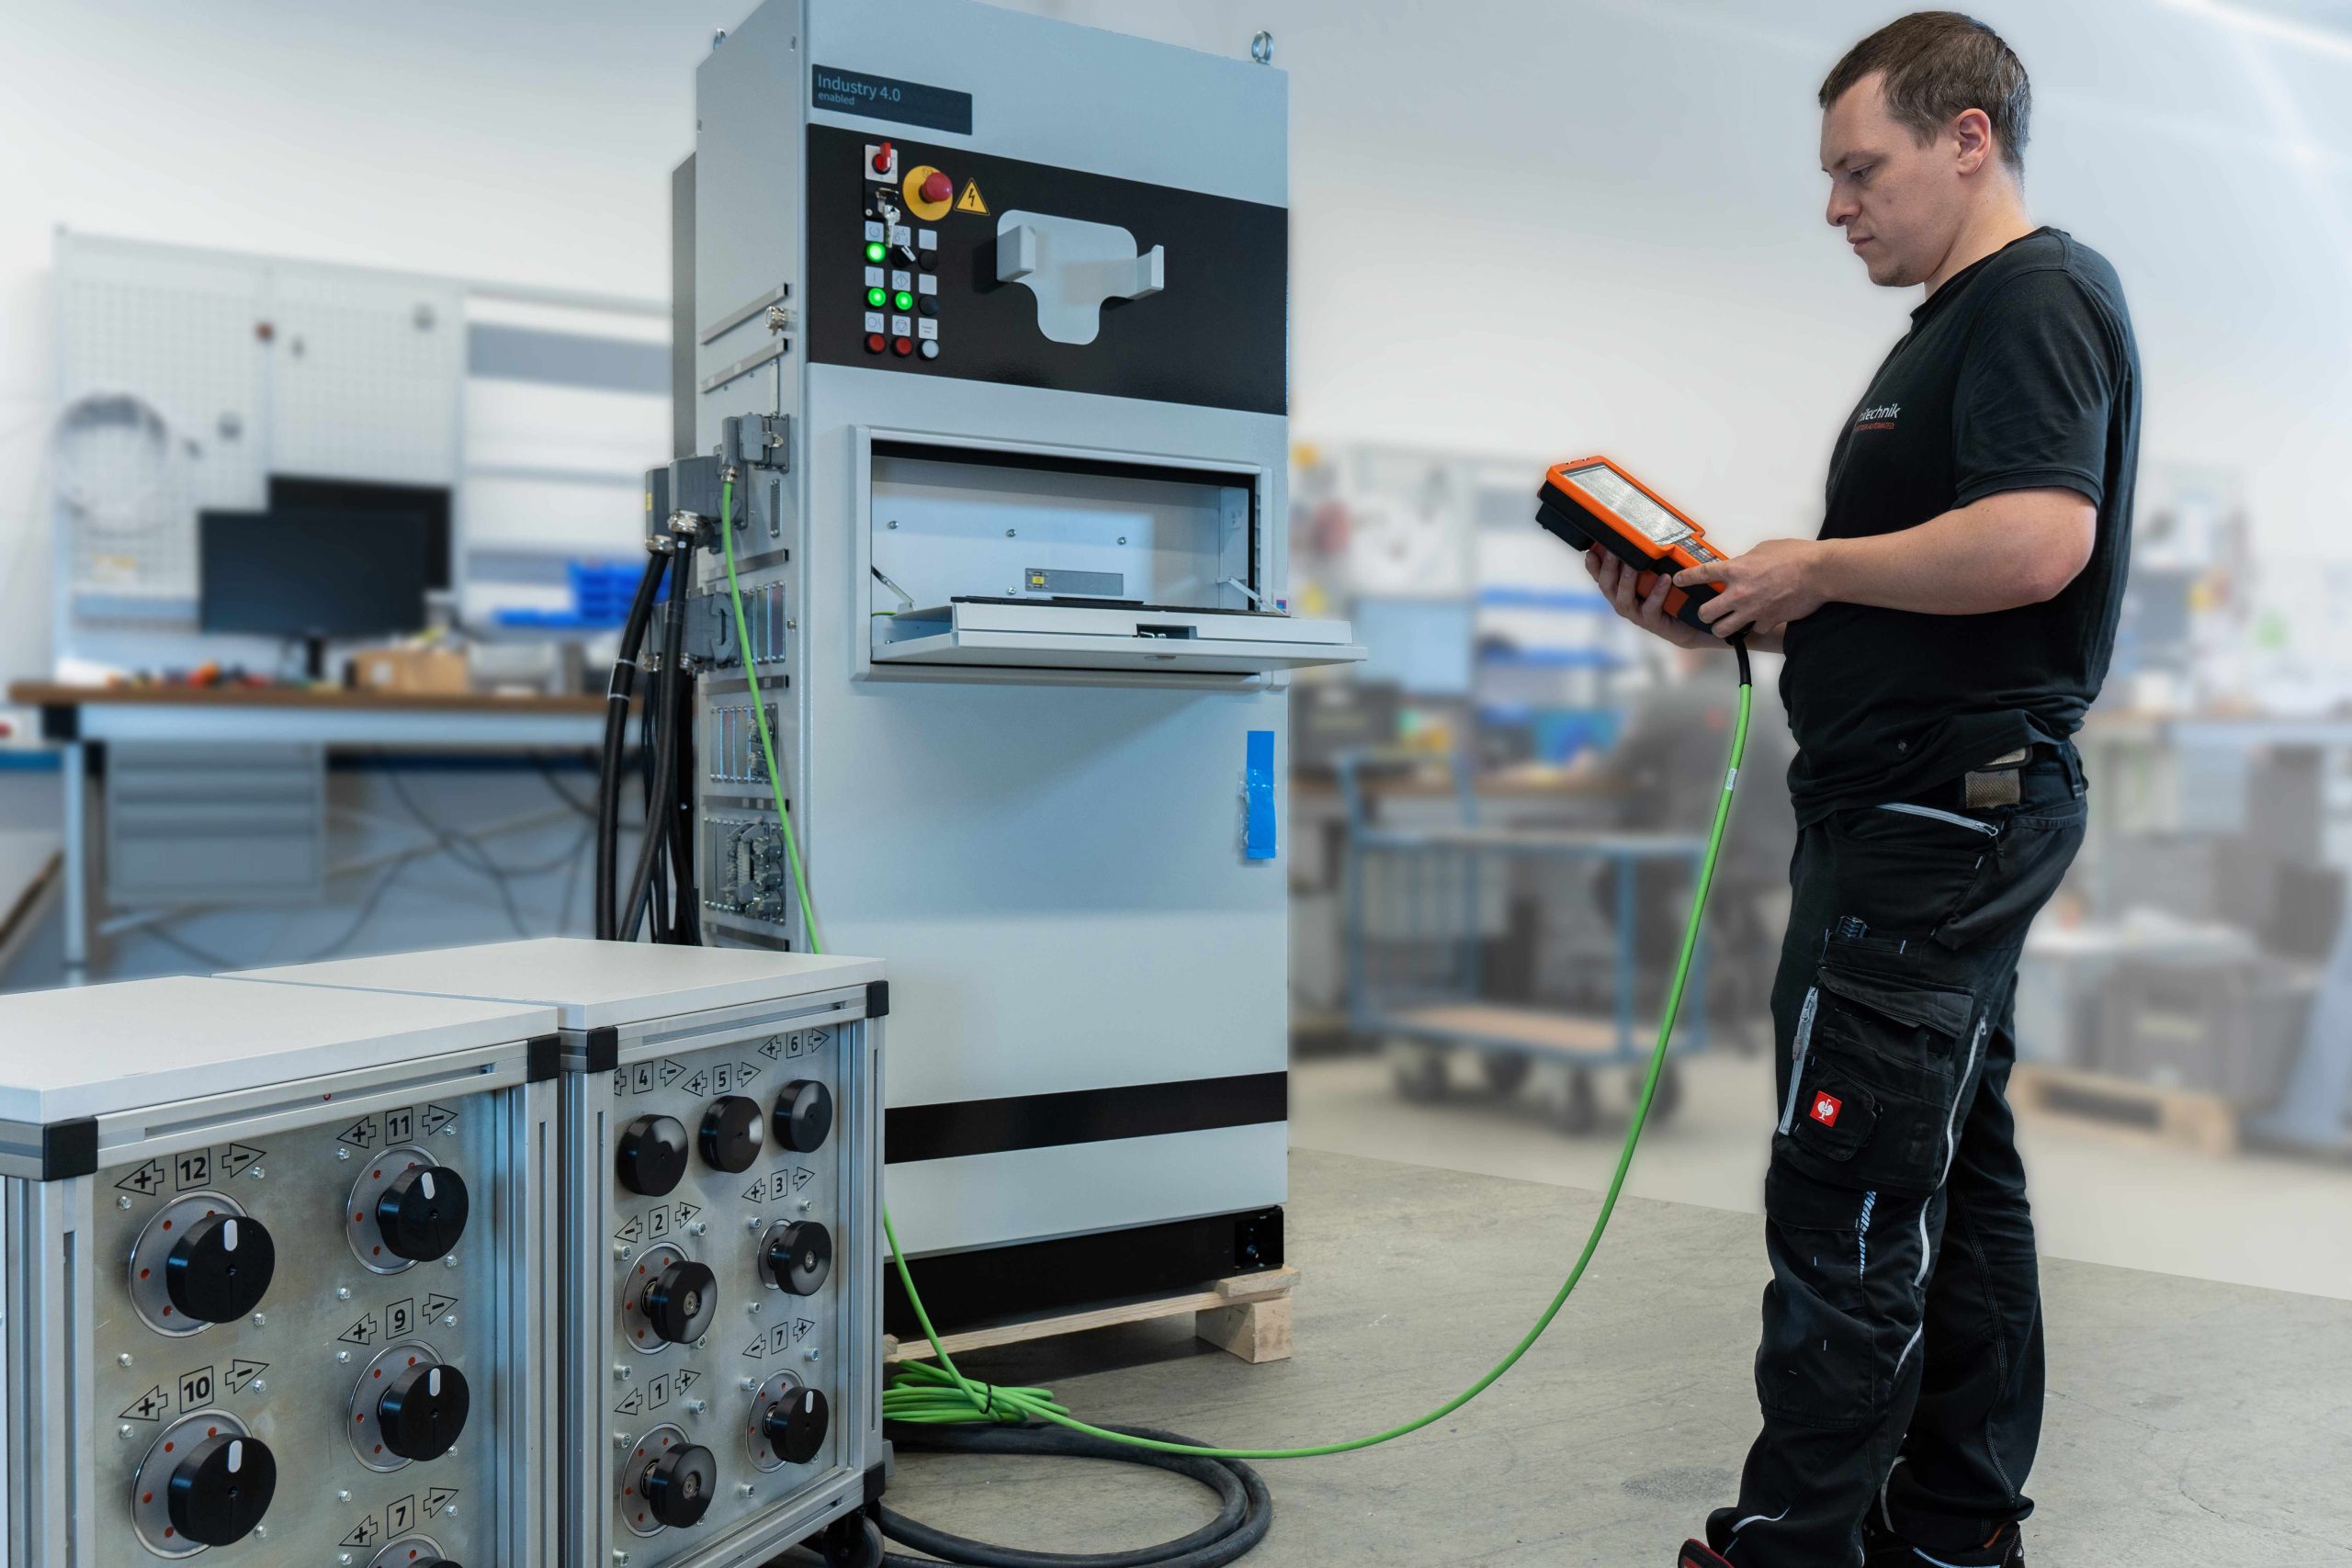
Auf Wunsch spielt Unitechnik auch die Kundensoftware auf die speicherprogrammierte Steuerung (SPS) auf und simuliert die Anlage vorab nach den Vorgaben des Kunden. „Was unsere Kunden besonders schätzen, ist, dass wir über das Pflichtprogramm hinausgehen“, erklärt Dirk Schütz, Leiter Schaltanlagenbau bei Unitechnik. „Das zahlt sich spätestens bei der Inbetriebnahme aus. Diesen Aufwand betreibt nicht jeder, aber genau das ist der Unterschied, der auf der Baustelle zählt.“
Zertifizierungen für den nordamerikanischen Markt
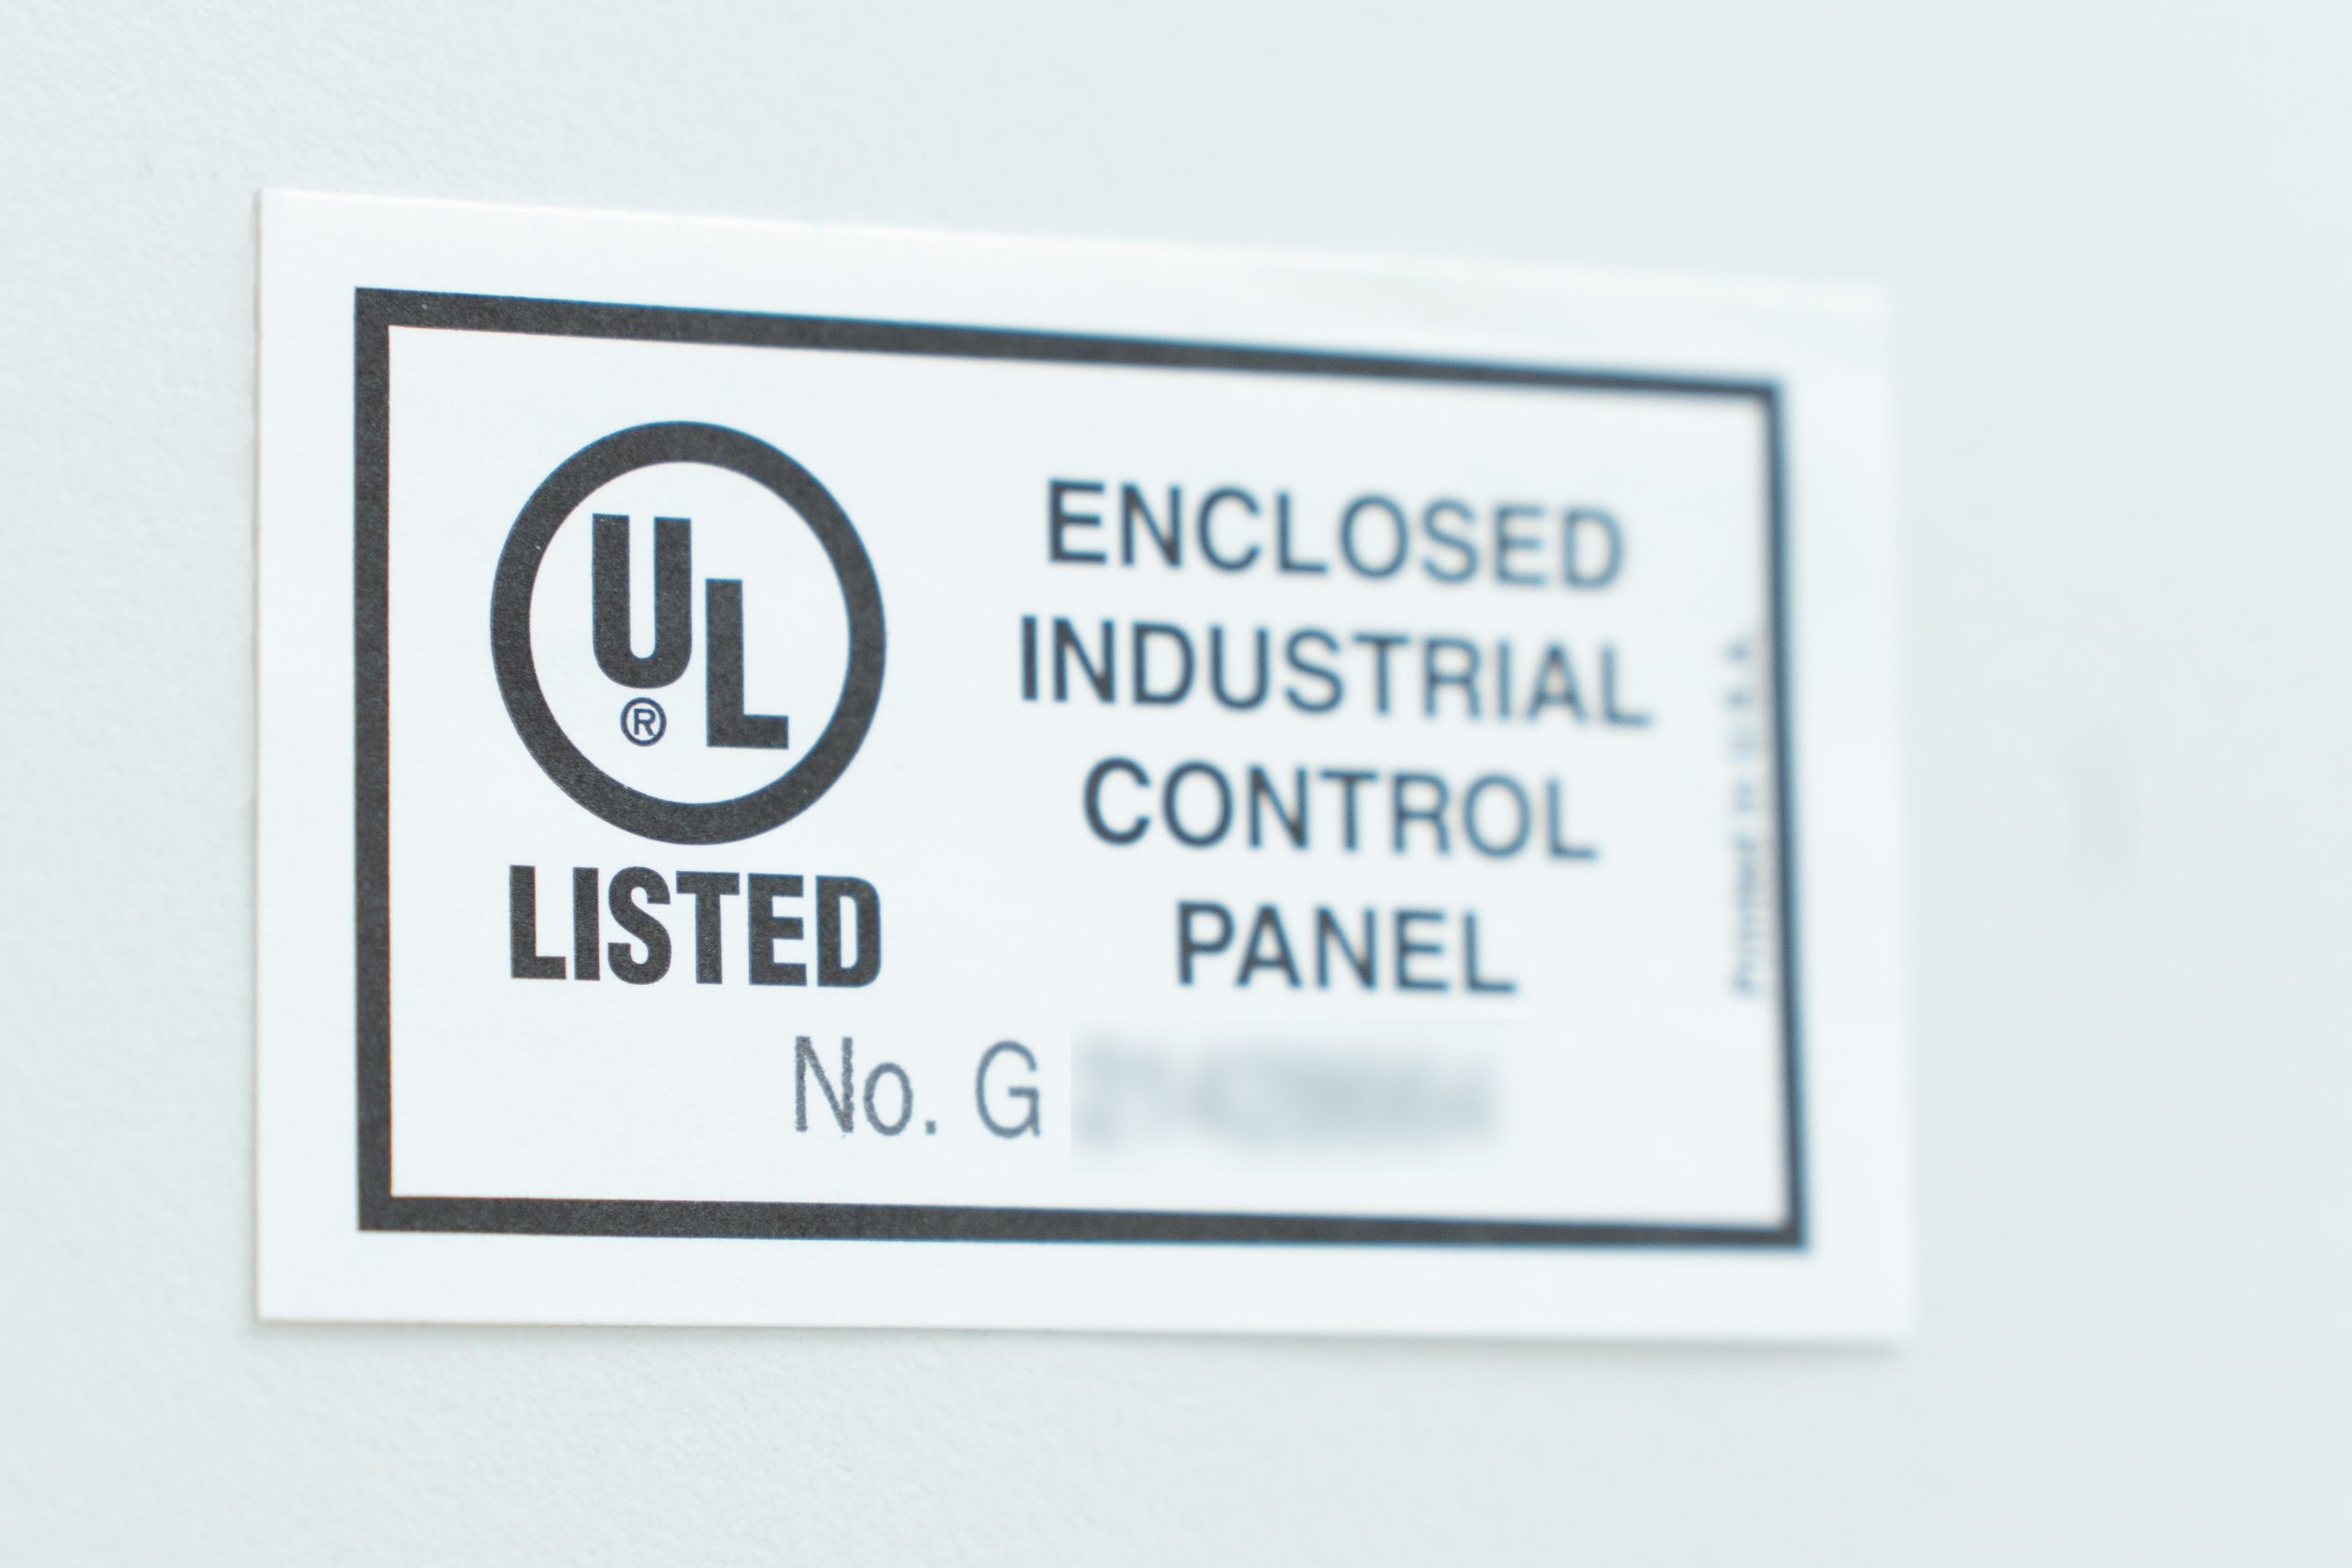
Für den nordamerikanischen Markt kommt ein weiterer Aspekt hinzu. Unitechnik ist UL-International-zertifiziert und darf Schaltschränke nach UL 508A sowie der kanadischen Norm CSA selbst labeln. Viermal im Jahr wird das Unternehmen dafür von UL International auditiert. Für Maschinenbauer mit internationalen Märkten entfällt damit ein aufwendiger Zertifizierungsschritt, der sonst bei ihnen liegt.
Die Zusammenarbeit zwischen Maschinenbauer und Schaltschrankbauer endet nicht mit der Auslieferung des Schranks. Wer Engineering und Fertigung aus einer Hand bezieht, profitiert auch bei der laufenden Dokumentationspflege. Da die Mehrzahl der Kunden von Unitechnik ebenfalls mit Eplan arbeitet, können Planungsdaten, Änderungen und Korrekturen in Echtzeit zwischen beiden Unternehmen ausgetauscht werden. Unitechnik hält nach eigenen Angaben rund 20 Eplan-Lizenzen vor, was eine Kapazität ermöglicht, die die meisten reinen Schaltschrankbauer nicht haben. Mithilfe des sogenannten Redlinings lassen sich Fehler in Stromlaufplänen, die während der Bearbeitung identifiziert wurden, kommunizieren und nach Freigabe des Kunden direkt korrigieren. Das entlastet die Kunden bei der Dokumentationspflege und stellt sicher, dass alle Beteiligten mit dem aktuellen Stand der Pläne arbeiten. Wenn der Maschinenbauer kein Eplan nutzt, funktioniert das auch analog: Änderungen werden im Plan markiert, eingescannt und übermittelt.
Plug-and-Play im Schaltschrankbau entsteht nicht auf der Baustelle, sondern lange davor: in der Planung, im Prüffeld und in der engen Verzahnung mit den Prozessen des Maschinenbauers. Wer Engineering, Fertigung und Prüfung konsequent aus einer Hand denkt, liefert nicht nur einen Schaltschrank, sondern reduziert das Inbetriebnahmerisiko seines Kunden. Für Maschinenbauer, die unter Kosten- und Termindruck stehen, ist die Wahl des richtigen Schaltschrankbauers deshalb keine rein operative Entscheidung. Sie wirkt sich direkt auf Projektlaufzeiten und die Wettbewerbsfähigkeit der eigenen Maschinen aus. (Quelle: Unitechnik Systems GmbH)
Ein Beitrag von: