14 cm tief in den Stahl: Schwarzwald-Laser bricht Weltrekord
10. November 2026

14 cm, das ist fast die lange Seite einer Postkarte. So tief ist ein Laserstrahl jetzt in massiven Stahl eingedrungen und hat ihn in einem einzigen Durchgang verschweißt. Vergleichbare Laserverfahren kamen laut dem Laser- und Maschinenbauer Trumpf bislang auf 6 cm.
Das Unternehmen aus Ditzingen bei Stuttgart hat gemeinsam mit Forschern der RWTH Aachen nach eigenen Angaben neue Maßstäbe gesetzt: In seiner Mitteilung vom 9. November spricht Trumpf von einem Weltrekord beim Tiefschweißen mit dem Laser. Das Gerät hatte 50 kW Leistung und wurde im Trumpf-Werk in Schramberg im Schwarzwald gebaut.
„Schweißen bestimmt heute oft den Takt der gesamten Fertigung“, erklärt Marc Hummel, der bei Trumpf die Anwendungen für Hochleistungslaser verantwortet. Die Technik könne Herstellern erheblich Zeit sparen. Welche das sein könnten – und wie das Verfahren funktioniert.
Was dem Laser heute im Wege steht
Laser schweißen seit den frühen 1970er-Jahren in der Industrie, heute unter anderem Karosserien und Batteriegehäuse, und sie beschichten Bremsscheiben. Mit dickem Stahl tun sie sich aber schwer. Die Aachener Forschungs- und Entwicklungsgesellschaft Fügetechnik (FEF) nennt eine gängige Tiefe von 15 mm beim Schweißen ohne Vakuum.
Denn: Der Laserstrahl baut sich beim Schweißen sein eigenes Hindernis. Um durch das Metall zu kommen, erhitzt er es so stark, dass es verdampft. Dadurch bohrt der Strahl einen schmalen Kanal in die Tiefe. Doch der dabei entstehende Metalldampf schießt aus dem Kanal nach oben und bildet über der Naht eine leuchtende Wolke. In ihr verliert der Laserstrahl einen Teil seiner Energie. Vor allem aber kostet es ihn viel Energie, den Kanal im Stahl offen zu halten.
Luft raus, Leistung rauf
Das an der RWTH Aachen angesiedelte Institut für Schweißtechnik und Fügetechnik (ISF) arbeitet seit 2009 an einer Lösung dieses Problems. Für den nun mit Trumpf erzielten Rekord kamen drei Dinge zusammen:
- Geschweißt wurde bei einem stark verringerten Druck von 50 mbar, das ist rund ein Zwanzigstel des normalen Luftdrucks. In derart dünner Luft schrumpft die hemmende Dampfwolke über der Naht. Zugleich verdampft das Metall bei geringem Druck früher, sodass sich der Kanal mit weniger Energie offen halten lässt. In einfachen Worten: Der Strahl hat wieder freie Bahn.
- Der Laser liefert eine Leistung von 50 kW. Zum Vergleich: 2011 kam das ISF mit 12 kW im Vakuum auf eine Schweißtiefe von 5 cm.
- Die von Trumpf patentierte Technik Brightline Weld verteilt die Energie gezielt innerhalb des Strahls, nämlich auf einen inneren Kern und einen äußeren Ring. Das soll den Prozess nach Angaben des Unternehmens stabiler und präziser machen.
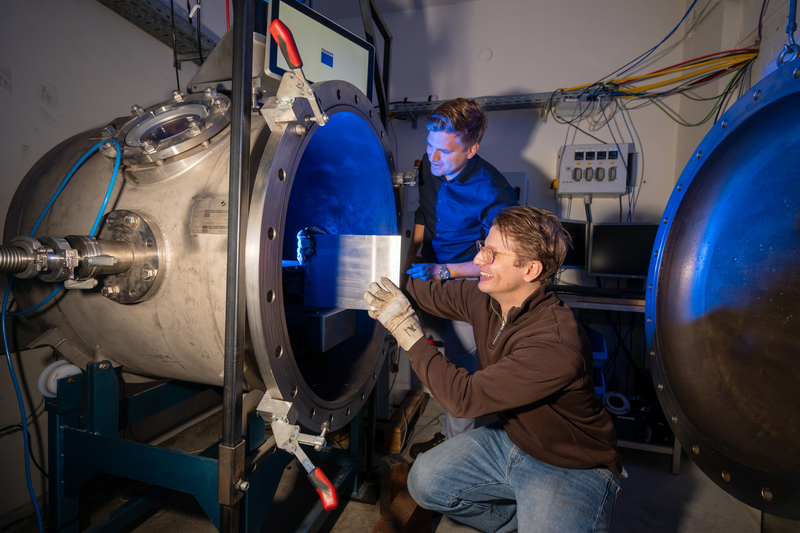
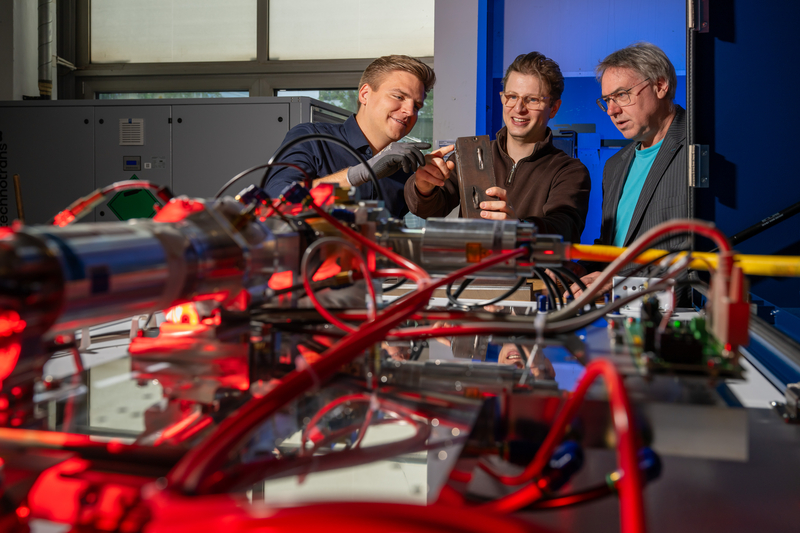
Zusammen sorgten diese Faktoren für eine Tiefe von 14 cm in einem Zug, fast dreimal so viel wie 2011. Klar: Ein Rekordversuch ist noch keine Serienfertigung. Zudem sagt die Tiefe allein noch nicht, ob die Naht frei von Poren und Rissen ist und wie schnell sie entsteht. Doch Simon Olschok, Oberingenieur am ISF, sieht in dem Verfahren die Chance, das Schweißen zu beschleunigen: „Was heute noch viele einzelne Schweißlagen erfordert, könnte künftig in deutlich weniger Arbeitsschritten gelingen.“ Mit noch stärkeren Lasern erwartet er weitere Fortschritte.
Wer braucht so dicke Nähte?
Hinsichtlich möglicher Kunden denken die Ditzinger zuerst an die Hersteller von Windrad-Fundamenten. Ein Windrad auf See steht meist auf einem Monopile, einem Stahlrohr, das in den Meeresboden gerammt wird. Rohrsegmente, die für den britischen Windpark Dogger Bank geschweißt wurden, hatten zum Beispiel 8 m Durchmesser und 6,7 bis 8,5 cm Wandstärke.
Das Standardverfahren bei solchen Wänden ist das Unterpulverschweißen in vielen Lagen. Es ist laut Trumpf teuer und zeitaufwendig, Forscher der Bundesanstalt für Materialforschung und -prüfung (BAM) bezeichnen es als den Engpass der Monopile-Fertigung. 14 cm in einem Zug würden für diese Wandstärken reichen, mit Reserve. Neben der Windbranche nennt Trumpf Werften, Pipeline-Hersteller und den Schwermaschinenbau als mögliche Kunden.
Nur: Wie kommen Rohre von 8 m Durchmesser in das Vakuum, das die Trumpf-Laser zum Schweißen brauchen? Gar nicht. Die Firma Lava-X aus Herzogenrath bei Aachen hat ein mobiles Vakuum entwickelt. Es senkt den Druck nur rund um die Naht ab und wandert mit dem Laser mit. Gemeinsam mit Forschern der BAM hat Lava-X 2024 gezeigt, dass sich so Baustahl von bis zu 8 cm Dicke in einer Lage schweißen lässt.
Ein Rekord mit Fußnote
Moment: 8 cm? Trumpf sprach doch von 6? Der Vergleichswert aus der Mitteilung des Unternehmens deckt sich nicht mit dem Stand der Fachliteratur. Neben den Berliner Versuchen gibt es ältere Ergebnisse aus Japan. Forscher der Universität Osaka berichteten schon 2015 von Nähten in Edelstahl, die im Vakuum rund 10 cm tief reichten, mit 70 kW Laserleistung sogar 12,5 cm. Bei der tiefsten Naht traten allerdings Poren auf.
Freilich: Die 14 cm von Trumpf liegen über all diesen Werten. Der Abstand ist aber kleiner, als die Mitteilung nahelegt. Und neben anderen Schweißverfahren relativieren sich die 14 cm weiter.
Lichtbogen, Elektronen, Laser: Wer schweißt wie tief?
Für dicke Stahlbauteile gibt es drei Werkzeuge: den Lichtbogen, den Elektronenstrahl und den Laser. Sie unterscheiden sich vor allem darin, wie tief sie in einem Durchgang kommen und welche Umgebung sie dafür brauchen.
| Verfahren | Tiefe in einer Lage (Stahl) | Umgebung | Stand bei dicken Bauteilen |
|---|---|---|---|
| Unterpulverschweißen (Lichtbogen unter einer Pulverschicht) | gering, deshalb viele Lagen übereinander | normale Luft | Industriestandard, etwa bei Windrad-Fundamenten |
| Laserschweißen an der Luft | rund 1,5 cm (Richtwert für unlegierten Stahl) | normale Luft mit Schutzgas | Serie bei dünnen Blechen, etwa im Karosseriebau |
| Laserschweißen im Vakuum | 14 cm (Trumpf und RWTH Aachen, 2026) | grobes Vakuum, 1 bis 100 mbar | Versuche; 8 cm mit mobilem Vakuum gezeigt (2024) |
| Elektronenstrahlschweißen | bis 20 cm | meist Hochvakuum, Schutz vor Röntgenstrahlung nötig | im Einsatz; 2023 erstes Segment für ein Offshore-Fundament |
Tab. 1: Schweißverfahren für dicke Stahlbauteile. Quellen: Trumpf, FEF, Pro-beam, BAM und Cambridge Vacuum Engineering.
Der Elektronenstrahl hat dem Laser auch etwas Praxiserfahrung voraus: Für den Dogger Bank-Windpark wurde bereits ein Rohrsegment mit ihm geschweißt und Anfang 2023 in ein Fundament eingebaut. Die beteiligten Firmen sprachen von mindestens 25-fachem Tempo gegenüber dem Unterpulverschweißen.
Trumpf setzt darauf, dass sich das Vakuum-Laserschweißen in der Industrie leichter durchsetzt als der Elektronenstrahl, weil ihm ein grobes Vakuum genügt.
Warum Trumpf den dicken Stahl braucht
Trumpf sucht neue Kunden für seine Laser. Im Geschäftsjahr 2025/26 sank der Umsatz der Lasertechnik von 1,25 auf 1,17 Mrd. €, der Konzern insgesamt stagnierte bei 4,34 Mrd. €. Gewachsen ist vor allem das Geschäft mit der Chipindustrie. Die Laser für die Belichtungsmaschinen des niederländischen Ausrüsters ASML brachten 791 Mio. €, 9,2 % mehr als im Vorjahr. Laut „Handelsblatt“ will Trumpf die Kapazitäten seiner Chipsparte binnen zwei Jahren verdoppeln.
Dicker Stahl wäre ein zweiter Wachstumsmarkt, diesmal für die klassische Lasersparte. Dazu passt, dass Trumpf im Oktober auch eine Schneidmaschine mit 50 kW vorgestellt hat, gut doppelt so stark wie das bisherige Spitzenmodell. Bis Windrad-Fundamente per Laser entstehen, muss das Verfahren aber erst zeigen, was der Elektronenstrahl bei Dogger Bank schon gezeigt hat: dass es auch an einem Rohr von 8 m Durchmesser funktioniert.
Quellen
- Trumpf: Pressemitteilung „Weltrekord mit Hochleistungslaser“, 9.11.2026
- ISF der RWTH Aachen: Simon Olschok
- FEF Aachen: Laserstrahlschweißen im Vakuum
- Wikipedia: Laserschweißen im Vakuum
- Produktion: Industrielle Lasertechnik
- Trumpf: Brightline Weld
- IOM3: Electron beam welding of wind farm monopiles
- Offshore Magazine: Novel welding technique debuted for Dogger Bank
- BAM/Lava-X: Single pass laser vacuum welding of thick steel plates, LANE 2024
- Steel Grips: Laser beam welding in a vacuum
- Katayama et al.: Lasers in Manufacturing Conference 2015
- Pro-beam: Elektronenstrahlschweißen, Grundlagen
- NRWZ: Trumpf-Bilanz 2025/26
- Handelsblatt: Warum Trumpf auf das Chipgeschäft setzt, 9.11.2026
- Fertigungstechnik.de: 2D-Laserschneiden mit doppelter Laserleistung
Ein Beitrag von: