Fertigungsbegleitende CT: messen statt nur prüfen
Pipetten, Infusions-Sets und Komponenten für Spritzen werden im Kunststoffspritzguss in Millionenstückzahlen hergestellt. Zugleich verkürzen sich die Produktzyklen, während die geometrische Komplexität der Bauteile zunimmt. Wie gelingt die Qualitätssicherung dennoch rasch und zuverlässig?
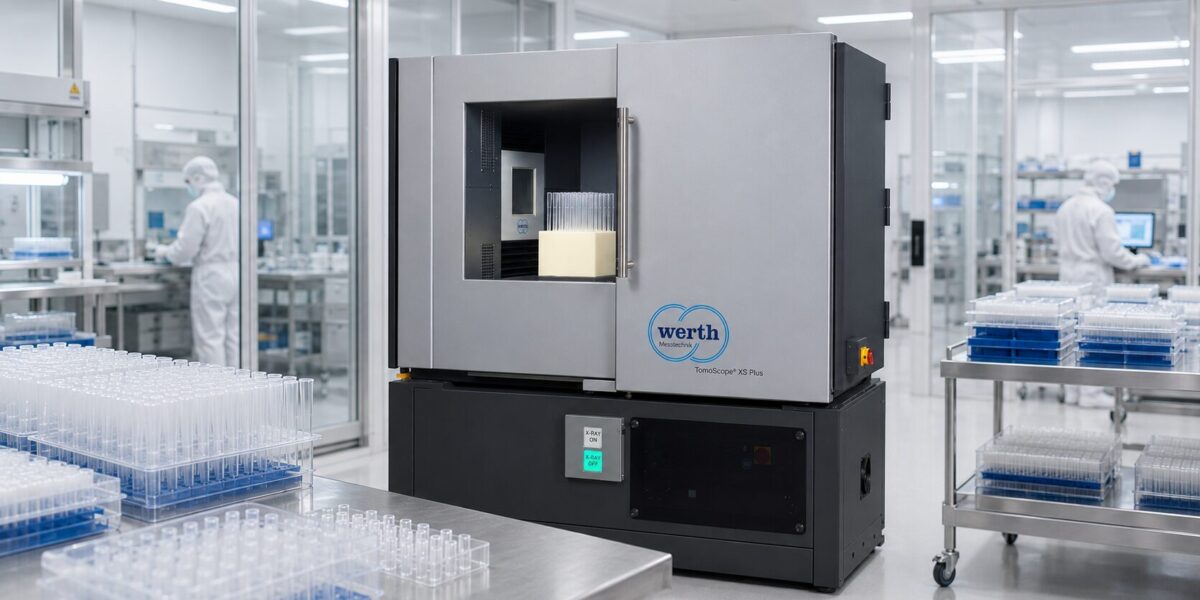
Fertigungsnahe CT-Messung: Das TomoScope XS Plus prüft Pipettenspitzen mit integriertem Werkstückwechsler direkt in der Produktionsumgebung.
Foto: Werth Messtechnik
Zu den hohen Stückzahlen und der Vielfalt der Bauteile kommen erschwerend die Anforderungen der europäischen Medizinprodukteverordnung MDR und der US-amerikanischen FDA an Validierung, Dokumentation und Rückverfolgbarkeit hinzu. Koordinatenmessgeräte (KMG) mit Röntgen-Computertomografie (CT) können Fertiger unterstützen – sie ermöglichen es, Inspektionsaufgaben und rückführbare Messungen in einem Arbeitsgang zu verbinden. Am Beispiel des Messgeräts „TomoScope“ aus der XS-Baureihe von Werth Messtechnik wird gezeigt, wie sich Validierungszeiten, Personalaufwand und Time-to-Market reduzieren lassen.
Inhaltsverzeichnis
- Häufige Produktwechsel und überbordende Regulatorik in Einklang bringen
- Dimensionelles Messen statt reiner CT-Inspektion
- Durchgängige Messkette für MDR und QMSR
- Hebel 1: Messgenauigkeit und nutzbarer Toleranzbereich
- Hebel 2: Messgeschwindigkeit und Geräteverfügbarkeit
- Hebel 3: Unterschiedliche Stufen der Automatisierung
- Praxisbeispiele: Pipettenspitzen und Insulinpens
- Digitaler Zwilling über den Produktlebenszyklus
- Fazit
- Autor
Häufige Produktwechsel und überbordende Regulatorik in Einklang bringen
Hersteller von Kunststoffspritzgussteilen für medizintechnische Anwendungen müssen zwei gegenläufige Entwicklungen bewältigen. Neue und zunehmend komplexe Produkte sollen in immer kürzeren Abständen auf den Markt kommen. Gleichzeitig schreibt die europäische Medizinprodukteverordnung MDR (EU 2017/745) umfangreiche Validierungen sowie eine lückenlose Dokumentation und Rückverfolgbarkeit vor. Für den US-amerikanischen Markt gilt zusätzlich die FDA-Qualitätsvorschrift „21 CFR Part 820“. Seit Februar 2026 trägt sie die Bezeichnung „Quality Management System Regulation“ (QMSR) und verweist unmittelbar auf die ISO 13485. Damit müssen mehr Merkmale an einer wachsenden Zahl von Werkstücken in kürzerer Zeit geprüft werden. Verzögerungen im Prüfprozess können entsprechend auch den Markteintritt nach hinten verschieben.
Erschwert wird diese Situation durch zahlreiche Prüfungen, die weiterhin manuell ausgeführt werden. „Lehren, Sichtprüfungen auf Gratbildung oder Funktionsprüfungen sind Attributivprüfungen: Sie liefern nur ein Gut/Schlecht-Ergebnis (i.O./n.i.O.), hängen vom Bediener ab und erlauben keine Aussage über den Fertigungsprozess“, erklärt Dipl.-Ing. (FH) Tristan Schubert, Leiter technischer Vertrieb Werth Messtechnik, einem Hersteller hochpräziser Multisensor- und Computertomografie-KMGs für die industrielle Qualitätssicherung. Er fügt hinzu: „Es wird ,gelehrt‘ statt gemessen. Warum und ab wann ein Werkzeug schlechte Teile produziert, bleibt unsichtbar. Mit steigender Kavitätenzahl potenziert sich der Aufwand: Wo früher vier Werkstücke je Schuss zu prüfen waren, sind es heute oft 64 oder 128.“
Relevante Normen und Regelwerke:
- MDR (EU 2017/745): Anforderungen an Validierung, Dokumentation und Rückverfolgbarkeit von Medizinprodukten in Europa.
- 21 CFR Part 820 (QMSR): US-Qualitätsvorgaben der FDA; seit Februar 2026 mit direktem Verweis auf die ISO 13485:2016.
- ISO 13485: Qualitätsmanagementsysteme für Medizinprodukte.· ISO 10360: Annahme- und Bestätigungsprüfung für Koordinatenmesssysteme; Teil 11 behandelt Systeme mit Röntgen-Computertomografie.
- VDI/VDE 2617 Blatt 13: Leitfaden zur Anwendung der ISO 10360 auf Koordinatenmessgeräte mit CT-Sensor.
- ISO 14253–1: Entscheidungsregeln für den Konformitätsnachweis unter Berücksichtigung der Messunsicherheit.
Dimensionelles Messen statt reiner CT-Inspektion
Röntgen-CT kommt Schubert zufolge vielfach noch als reine Inspektionsmethode zum Einsatz. Typische Anwendungen sind beispielsweise das Auffinden von Lunkern und Graten oder die Kontrolle einer Baugruppe auf fehlende Komponenten. Für eine aussagekräftige Überwachung des Fertigungsprozesses reicht dies jedoch nicht aus. Erst quantitative Messwerte erlauben es, Trends frühzeitig zu erkennen, bevor produzierte Werkstücke ihre zulässigen Toleranzen überschreiten.
Eine wesentliche Rolle spielt dabei die Auslegung des eingesetzten Geräts. TomoScope ist ein KMG mit Computertomografie, das speziell für die dimensionelle Messtechnik entwickelt wurde. Es arbeitet mit hochgenauen Achsen und einem eingemessenen Koordinatensystem. Die vorhandenen Achsfehler sind bekannt und werden bei der Messung korrigiert. Auf diese Weise ist der Maßstab des rekonstruierten Volumens ohne eine spätere Skalierung eindeutig festgelegt. Die Rekonstruktion steht direkt nach der letzten Projektion zur Verfügung und die Messung ist rückführbar. Bei Inspektions-CT-Systemen wird die Geometrie der Aufnahme häufig erst im Anschluss aus dem aufgenommenen Bilderstapel ermittelt. Dafür ist ein zusätzlicher Post-Processing-Schritt erforderlich. Zudem muss der Maßstab dort oft erst über das Messen kalibrierter Maßstäbe bestimmt werden. Rückführbares Messen ist unter diesen Voraussetzungen nicht ohne Weiteres möglich.
CT-KMGs werden gemäß der Richtlinie VDI/VDE 2617 Blatt 13 und der Normenreihe ISO 10360 spezifiziert und abgenommen. Teil 11 der ISO 10360 legt die Kenngrößen für diese Messsysteme fest. In der praktischen Anwendung können Inspektions- und Messaufgaben innerhalb desselben Vorgangs ausgeführt werden. So lässt sich ein Grat nicht nur erkennen, sondern zusätzlich in seiner Höhe bestimmen. Auf diese Weise kann er beispielsweise als Frühindikator für einen fortschreitenden Werkzeugverschleiß dienen. Auch die Kontrolle einer Baugruppe auf Vollständigkeit lässt sich mit geometrischen Maßanalysen verbinden.
Durchgängige Messkette für MDR und QMSR
Neben der eigentlichen Messung steht bei MDR und QMSR die vollständige Nachvollziehbarkeit im Mittelpunkt. Dokumentiert werden muss, wer wann welches Werkstück mit welchem System geprüft hat und zu welchem Ergebnis die Messung führte. „Im CT-Umfeld sind dafür oft mehrere Softwarelösungen gekoppelt“, sagt Schubert. „Maschinensteuerung, Bildaufnahme, Rekonstruktion und Auswertung stammen aus unterschiedlichen Quellen. Jede Schnittstelle ist ein potenzieller Bruch in der Dokumentationskette und ein mögliches Einfallstor für Bedienereinfluss auf das Ergebnis.“
Bei den TomoScope-Geräten deckt „WinWerth“ den gesamten Ablauf innerhalb einer Software ab. Dazu gehören die Steuerung des Messgeräts, die Rekonstruktion, die Auswertung der Messdaten sowie die Erstellung des Protokolls. Mit der geschlossenen Messkette soll gewährleistet werden, dass die ausführende Person keinen Einfluss auf das Ergebnis nimmt. Für Audits bleibt zugleich die vollständige Historie verfügbar. Werth bietet darüber hinaus CT-Koordinatenmessgeräte mit einer Kalibrierung nach den Vorgaben der Deutschen Akkreditierungsstelle (DAkkS) an. Während eine derartige Kalibrierung in der Automobilindustrie bereits seit Jahren verpflichtend ist, wird sie zunehmend auch bei medizintechnischen Anwendungen gefordert. Neben regulatorischer Sicherheit kann die eingesetzte Messtechnik auch die Wirtschaftlichkeit der Produktion beeinflussen. Schubert nennt hierfür drei wesentliche Faktoren: die tatsächlich nutzbare Fertigungstoleranz, die Verfügbarkeit des Messgeräts und den erforderlichen Personaleinsatz.
Hebel 1: Messgenauigkeit und nutzbarer Toleranzbereich
„Die Genauigkeit des Messgeräts bestimmt die nutzbare Fertigungstoleranz“, betont Schubert. Grundlage sind die Entscheidungsregeln der ISO 14253–1. Beim Nachweis der Konformität ist die Messunsicherheit jeweils an beiden Grenzen des Toleranzbandes zu berücksichtigen. Nur Werkstücke, deren Messwert um mehr als die Messunsicherheit innerhalb der Toleranz liegt, gelten sicher als konform. Je größer die Messunsicherheit, desto schmaler die nutzbare Fertigungstoleranz und desto mehr grenzwertige Werkstücke müssen vorsorglich verworfen werden. Als Faustregel sollte die Messunsicherheit nach Aussage Schuberts etwa um den Faktor zehn kleiner sein als die vorgegebene Toleranz. Damit bleibt ein möglichst großer Teil des Toleranzbandes für den eigentlichen Fertigungsprozess verfügbar. Die Geräte der TomoScope-XS-Baureihe zählen laut Spezifikation zu den genauesten CT-Koordinatenmessgeräten am Markt. Durch die höhere Genauigkeit kann sich der nutzbare Toleranzbereich vergrößern, wodurch sich wiederum Ausschuss und Prüfkosten senken lassen.
Hebel 2: Messgeschwindigkeit und Geräteverfügbarkeit
Im fertigungsbegleitenden Betrieb hängt die Verfügbarkeit eines Messsystems eng mit seiner Messgeschwindigkeit zusammen. Bei Kunststoffteilen für die Medizintechnik sind häufig Strukturauflösungen von 20 µm bis 30 µm oder sogar noch feiner erforderlich. Dafür werden „HighResLonglife“-Röntgenquellen mit 130 kV bis 230 kV und Transmissionstarget eingesetzt. Bei gleicher Auflösung bieten sie in diesem Bereich bis zu 5-mal schnellere Messungen als konventionelle Reflexionsquellen.
Durch den modularen Aufbau des Systems lassen sich Röntgenquelle, Detektor und deren Abstand außerdem auf die jeweilige Messaufgabe abstimmen. Das Rekonstruktionsverfahren „Werth ClearCT“ arbeitet mit einer Helix-Trajektorie und vermeidet dadurch prinzipbedingt Kegelstrahl-Artefakte. So können auch große Kegelwinkel genutzt werden, wodurch sich das Werkstück näher an der Röntgenquelle positionieren lässt. Nach dem Abstandsquadratgesetz steigt dadurch die nutzbare Strahlungsintensität. Dies sorgt für kürzere Messzeiten und zugleich einen kompakteren Geräteaufbau.
Hebel 3: Unterschiedliche Stufen der Automatisierung
Eine weitere Möglichkeit zur Senkung des Aufwands liegt in der Automatisierung. Gerade im medizintechnischen Kunststoffspritzguss wird vielfach rund um die Uhr gefertigt. Entsprechend müssen große Teilemengen kontinuierlich geprüft werden. Dafür haben sich drei Automatisierungsstufen etabliert. Schubert erläutert: „Die Basis bildet die manuelle Beschickung durch den Bediener. Die zweite Stufe ist ein integrierter Werkstückwechsler: Mehrere Werkstücke werden im Gerät bevorratet und mit den geräteeigenen Achsen in der Strahlenschutz-Umhausung automatisch positioniert.“ Zusätzliche Sicherheitskreise oder Schutzzäune können entfallen. Auf diese Weise lassen sich sowohl identische als auch unterschiedliche Werkstücke automatisiert messen, beispielsweise während einer Nachtschicht ohne Bedienereingriff.
Für größere Teilemengen ist eine weitere Automatisierungsstufe möglich: die externe Zuführung per Roboter oder Bandsystem. Über zwei Geräteöffnungen kann beispielsweise rückseitig automatisiert beladen und frontseitig weiterhin manuell gearbeitet werden. Eine eigene Abteilung für Sonderprojekte realisiert bei Werth zudem kundenspezifische schlüsselfertige Lösungen.
Praxisbeispiele: Pipettenspitzen und Insulinpens
Wie die drei genannten Faktoren im Zusammenspiel wirken, wurde besonders während der Corona-Pandemie sichtbar. Die Nachfrage nach Pipettenspitzen für automatisierte Testsysteme nahm stark zu. Gleichzeitig stieg die Zahl der Kavitäten in den verwendeten Spritzgusswerkzeugen. Die manuelle Prüfung auf Grat und Vollständigkeit sowie die Messung der Koaxialität von Ein- und Auslauf – sowie der Durchmesser, die den korrekten Durchfluss sicherstellen – waren bei diesen Stückzahlen nicht mehr zu leisten. Zum Einsatz kamen deshalb automatisierte und bedienerunabhängige Messungen mit TomoScope XS Plus-Geräten einschließlich integriertem Werkstückwechsler. Die Software übernimmt dabei die Messung, Auswertung und Protokollierung automatisch. Die Bedienoberfläche „Scout“ stellt sämtliche Ergebnisse tabellarisch und grafisch mit Farbcodierung dar. Werkstücke außerhalb der Toleranz können so schnell erkannt und anschließend gezielt bewertet werden.

Ein weiteres Anwendungsbeispiel stammt aus der Fertigung von Insulin-Pens. Dort können infolge eines beginnenden Werkzeugverschleißes Grate entstehen, deren Auswirkungen teilweise erst im späteren Montageprozess zu Funktionsproblemen führen. „Die Gratprüfung erfolgte zunächst manuell mit Mikroskop und Schliffbild: bedienerabhängig, mit Pseudoausschuss und ohne Trendaussage, da nur ein i.O./n.i.O.-Ergebnis ohne Messwert vorlag“, führt Schubert aus.

Mit fertigungsbegleitender CT kann die Gratgröße dagegen in wenigen Sekunden quantitativ ermittelt und unabhängig vom Bediener beurteilt werden. Veränderungen des Werkzeugzustands werden im zeitlichen Verlauf sichtbar, bevor sie zu Fehlern bei der Montage führen. Auf diese Weise lassen sich Ausschuss reduzieren und Reklamationen vermeiden.
Digitaler Zwilling über den Produktlebenszyklus
Der erzeugte CT-Datensatz kann nicht nur für die unmittelbare Prüfung genutzt werden, sondern bietet auch über den weiteren Lebenszyklus eines Produkts Vorteile. Physische Rückstellmuster aus Kunststoff müssen unter definierten Bedingungen gelagert werden und beanspruchen entsprechende Lagerflächen. Außerdem können sie sich durch Feuchteaufnahme oder UV-Einflüsse mit der Zeit verändern. Ein digital gespeicherter CT-Datensatz unterliegt solchen Alterungsprozessen nicht.
Er kann daher als digitaler Zwilling des ursprünglich bemusterten Werkstücks archiviert werden. Bei einer späteren Reklamation besteht dadurch die Möglichkeit, auch solche Bereiche nachträglich auszuwerten, die bei der ursprünglichen Bemusterung noch nicht gemessen beziehungsweise analysiert wurden.
Auch bei einer erneuten Validierung nach einem Werkzeug- oder Maschinenwechsel können diese Daten genutzt werden. Dafür reicht ein schneller Ist-Ist-Vergleich des aktuellen Werkstücks mit dem archivierten Datensatz des bemusterten Teils aus. Die weitere Analyse lässt sich anschließend gezielt auf diejenigen Bereiche konzentrieren, die außerhalb der vorgegebenen Toleranzen liegen.
Fazit
Die zunehmende Bedeutung der Computertomografie zeigt sich auch am Geräte-Umsatz der Gießener Messtechnikexperten. Vor etwa 15 Jahren lag der Anteil von CT-Systemen nach Angaben des Unternehmens noch im einstelligen Prozentbereich. Heute beträgt er mehr als 50 %. Einige Anwender setzen laut Schubert inzwischen bereits die zweite bis vierte Generation entsprechender Geräte ein. Dadurch verfügen sie über eingespielte Messprozesse, umfangreiche Programmbibliotheken und archivierte digitale Zwillinge. Der auf diese Weise über Jahre entstandene Erfahrungsvorsprung lässt sich kurzfristig nur schwer aufholen. Im wettbewerbsintensiven Kunststoffspritzguss für die Medizintechnik dürfte sich die fertigungsbegleitende CT-Messtechnik daher in den kommenden Jahren zunehmend von einem Differenzierungsmerkmal zu einer Voraussetzung entwickeln.
Autor
Patrick Schulze arbeitet als PR & Social Media Consultant für die Agentur Wordfinder in Schenefeld.